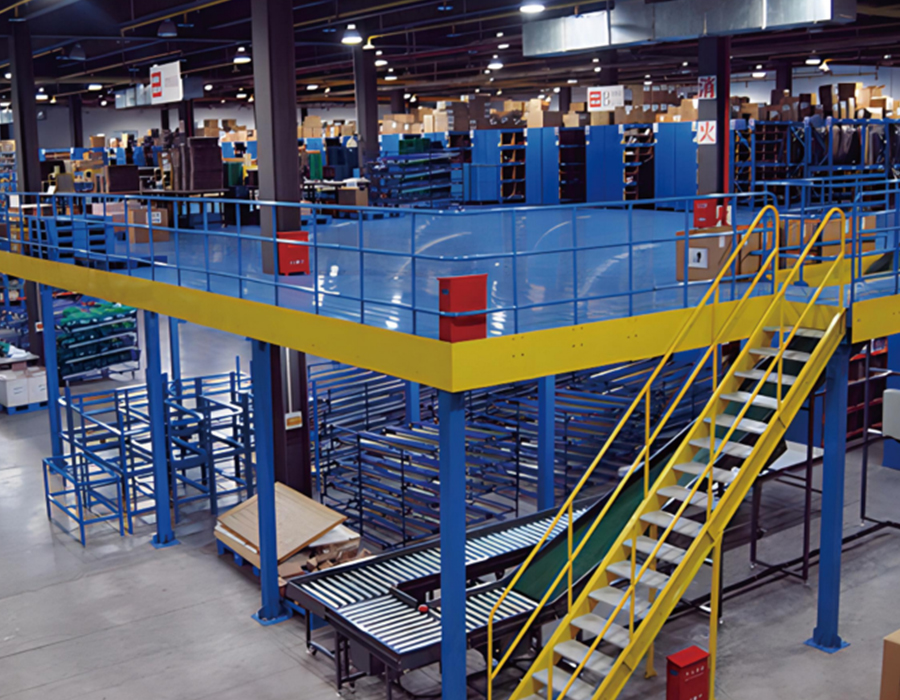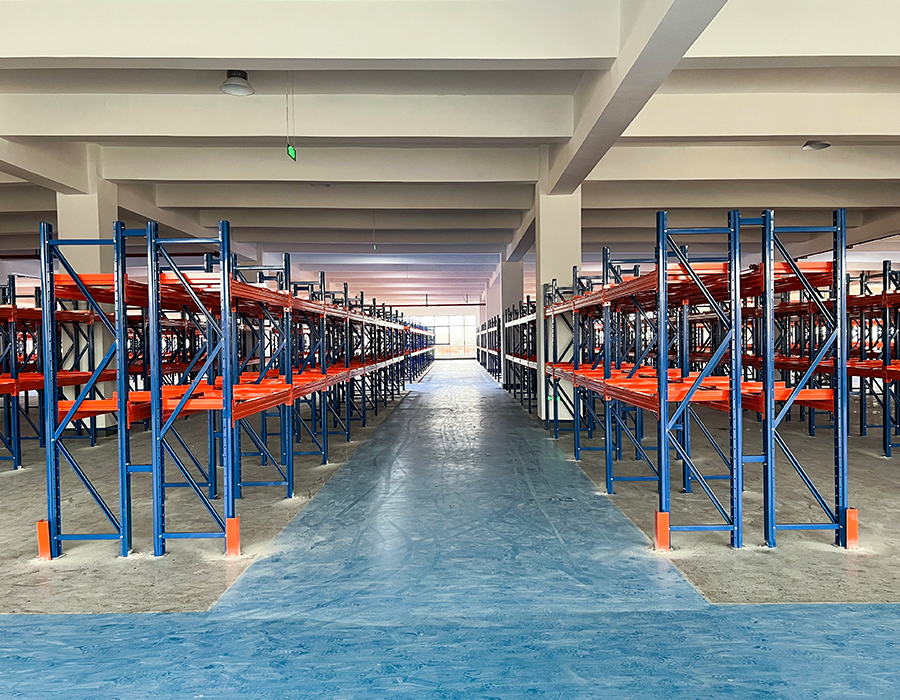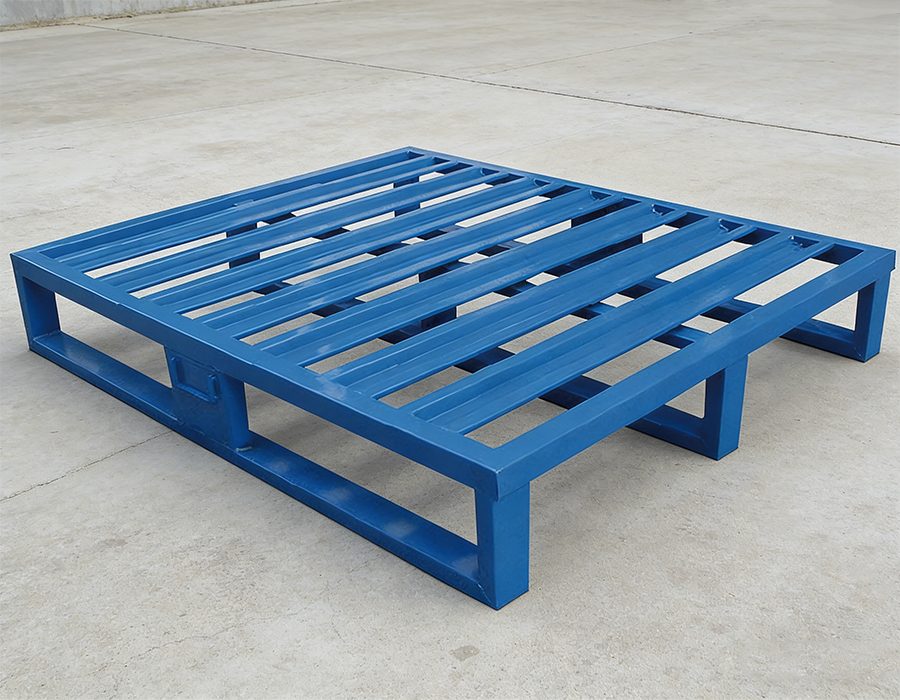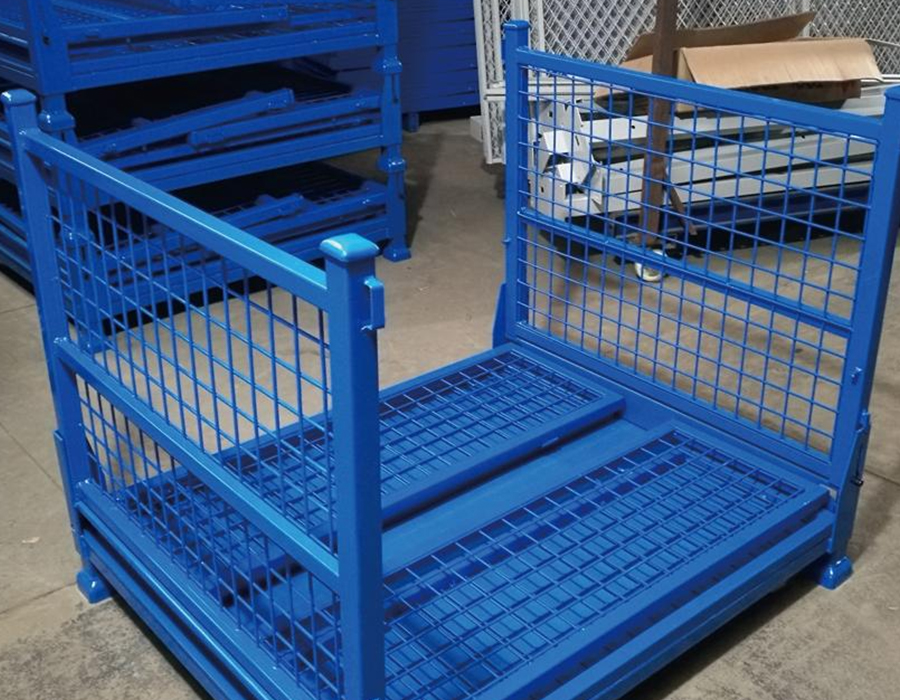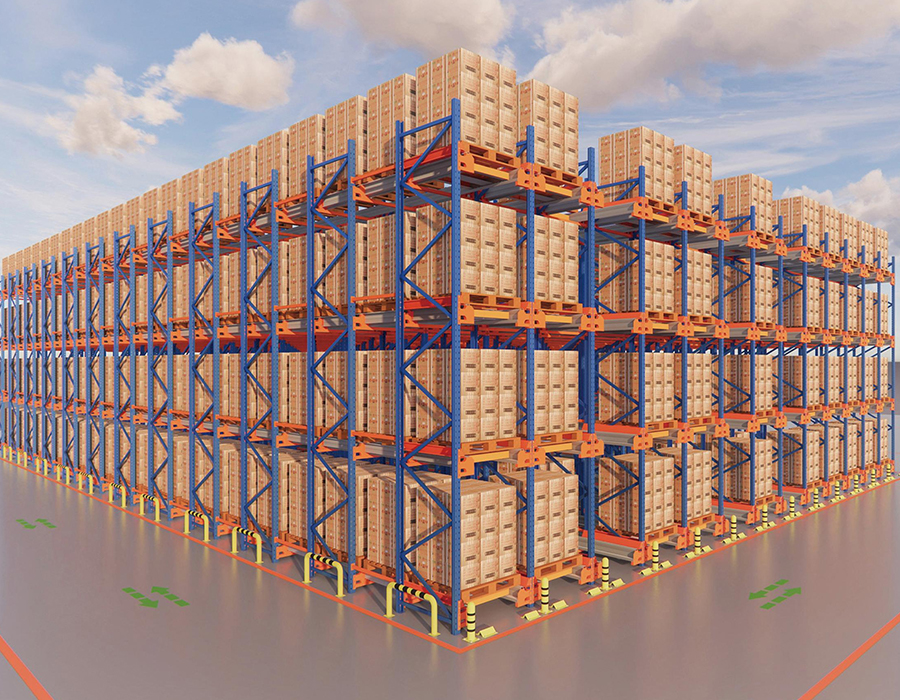
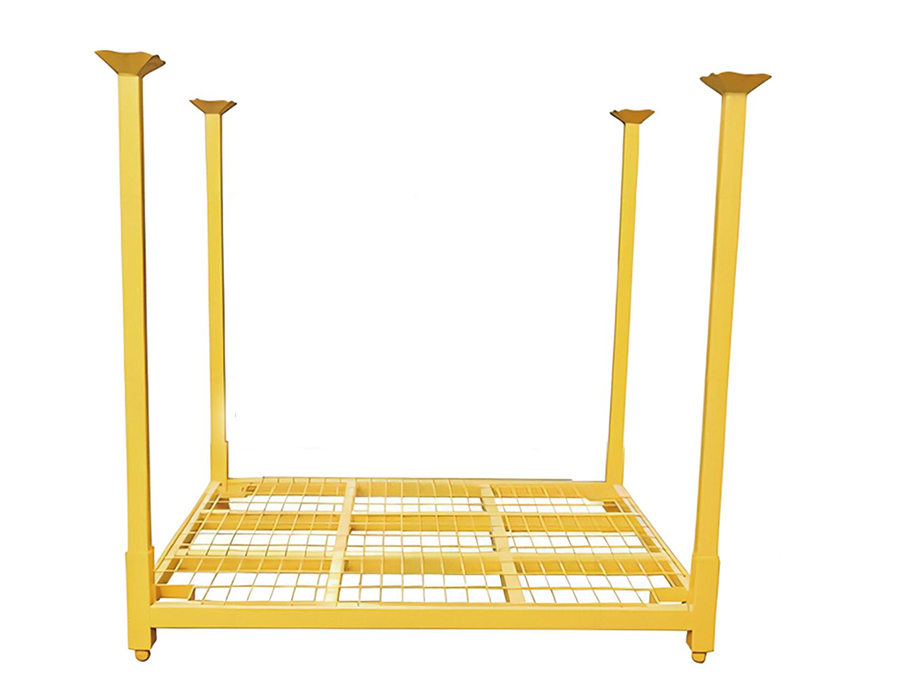
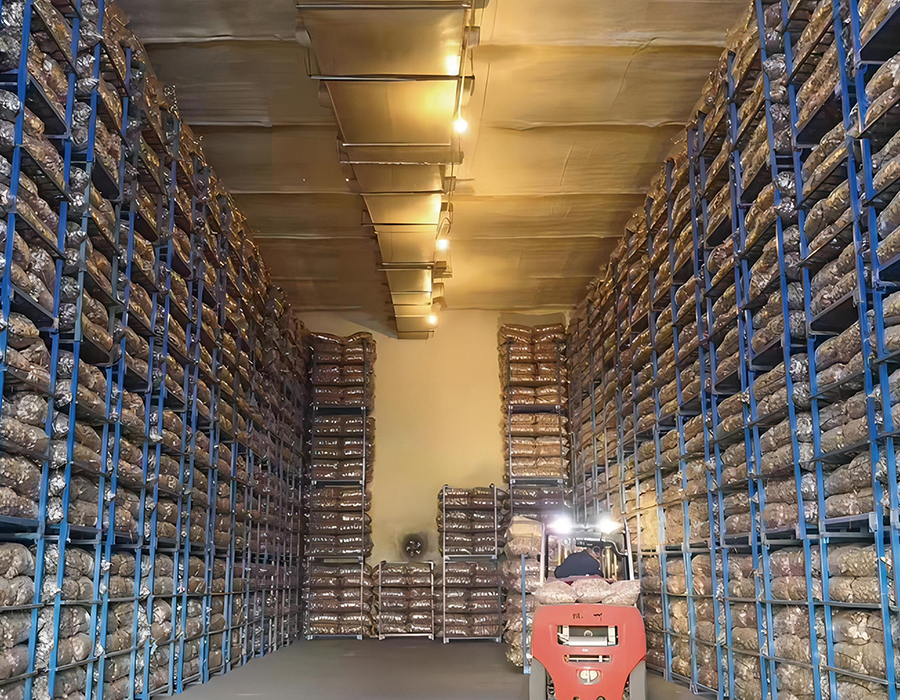
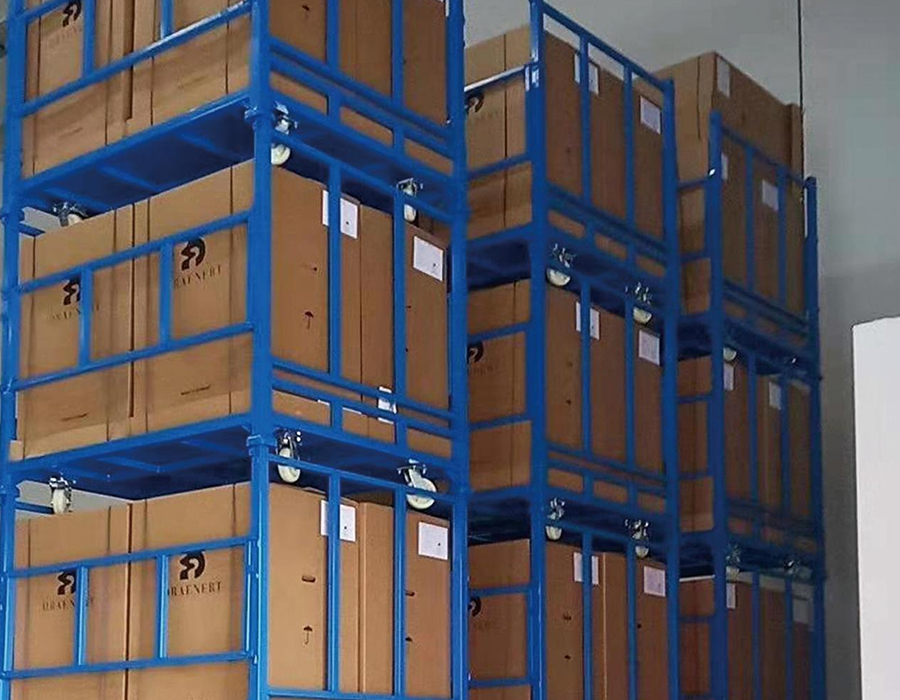
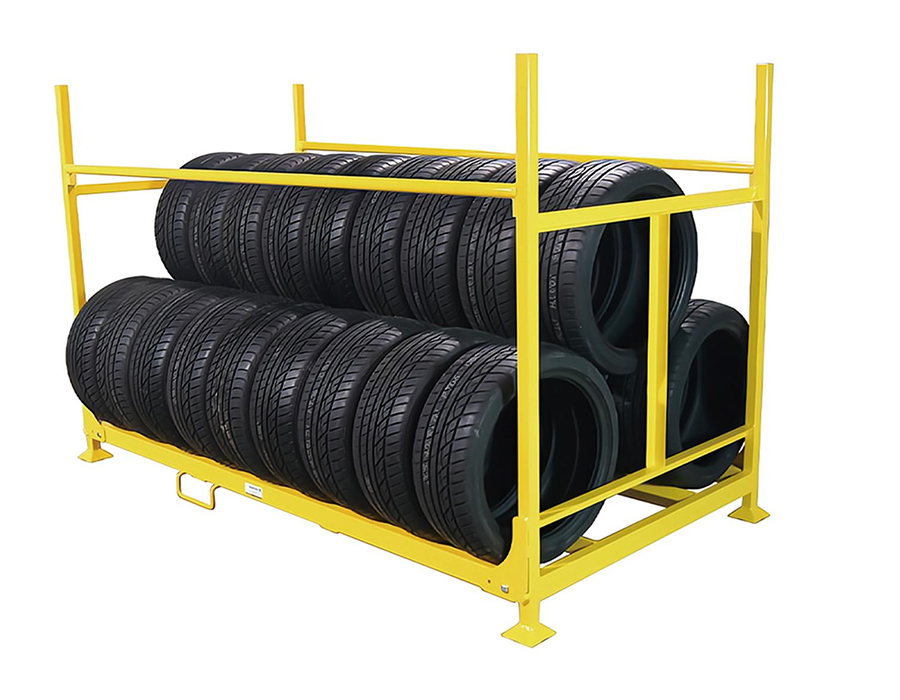
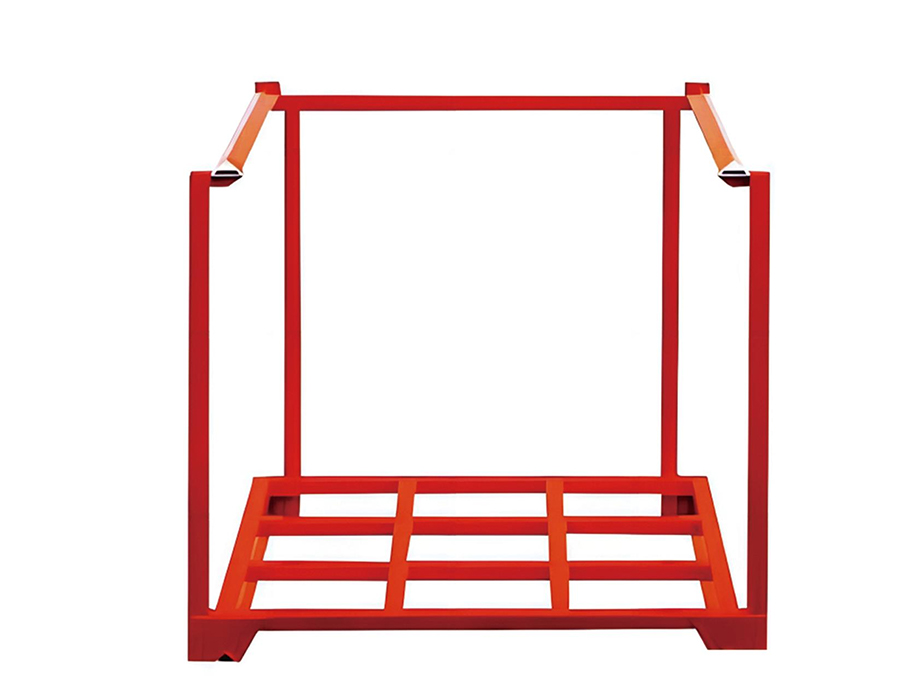
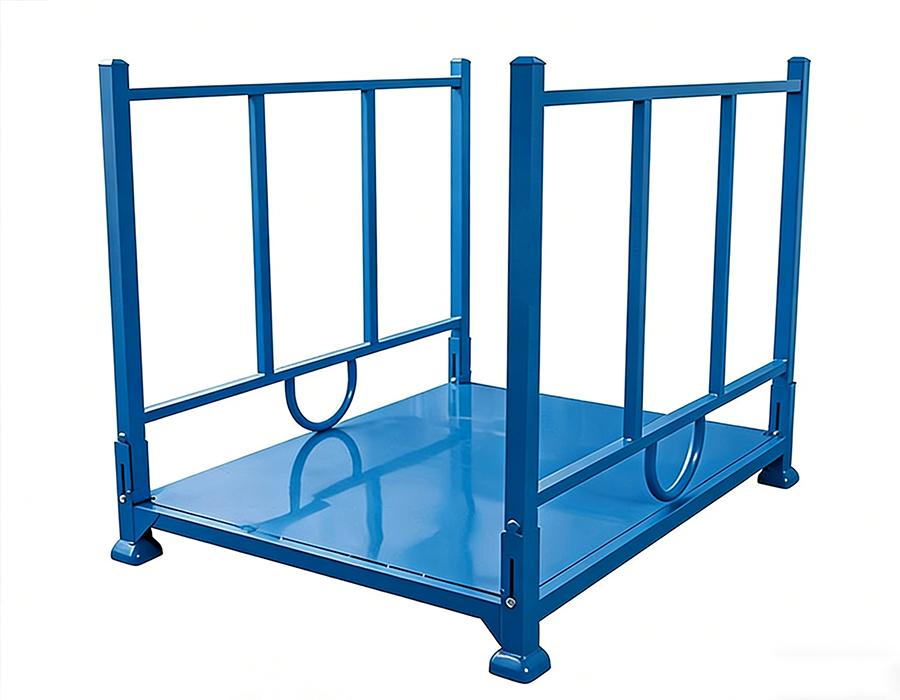
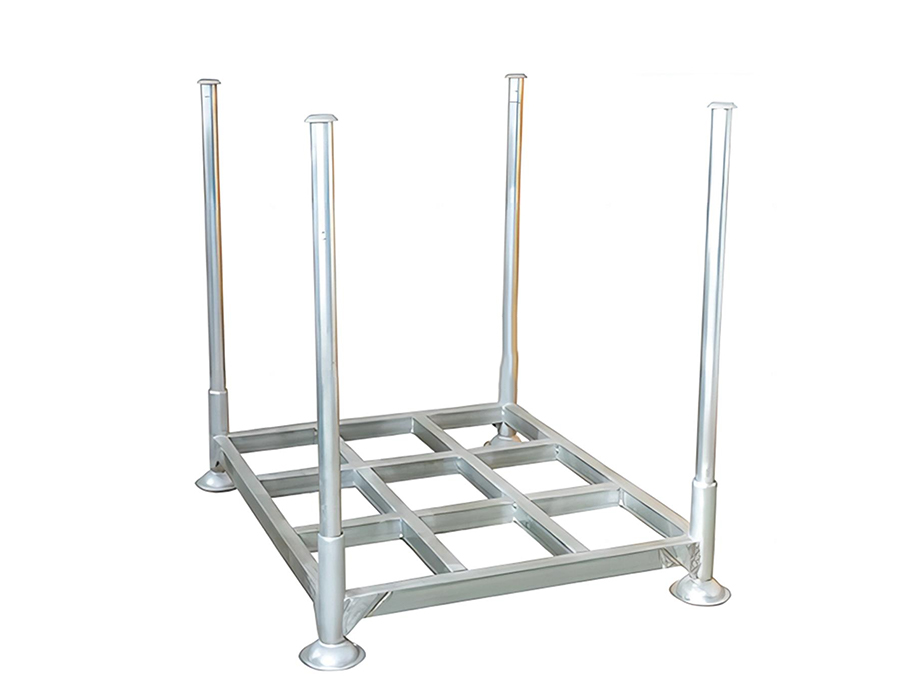
Regały sztaplowane to ujednolicone systemy magazynowania przeznaczone do obsługi wózków widłowych i wielopoziomowego układania w stosy w pionie, dostępne w konfiguracjach stałych, składanych, paletowych i odwróconych do przechowywania w chłodni, aby spełnić różnorodne wymagania różnych środowisk przechowywania i typów produktów.
Wszystkie warianty są wykonane ze stali o wysokiej wytrzymałości, co zapewnia integralność strukturalną i stabilne układanie wielopoziomowe. Modele do przechowywania w chłodniach są poddawane specjalistycznym normom antykorozyjnym, aby zapewnić niezawodne i długotrwałe działanie w środowiskach o niskiej temperaturze i wysokiej wilgotności; modele składane i typu post zmniejszają do ułamka ich załadowanej objętości, gdy są puste, zapewniając znaczne oszczędności w kosztach logistyki transportu powrotnego.
Projekty produktów równoważą widoczność ładunku z łatwością dostępu — warianty pokładów z otwartymi oczkami umożliwiają wizualną kontrolę zapasów bez przenoszenia towarów; mechanizmy składania i połączenia słupków są sprawdzane w drodze cyklicznych testów trwałości pod kątem długoterminowej niezawodności i niskich kosztów konserwacji.
Szeroko stosowane w logistyce łańcucha chłodniczego żywności, magazynowaniu surowców produkcyjnych, komponentach samochodowych, placach portowych na świeżym powietrzu i łańcuchach dostaw o zamkniętej pętli — elastyczne, wydajne rozwiązanie zwiększające gęstość przechowywania na metr kwadratowy i zmniejszające ogólne koszty magazynowania i logistyki.
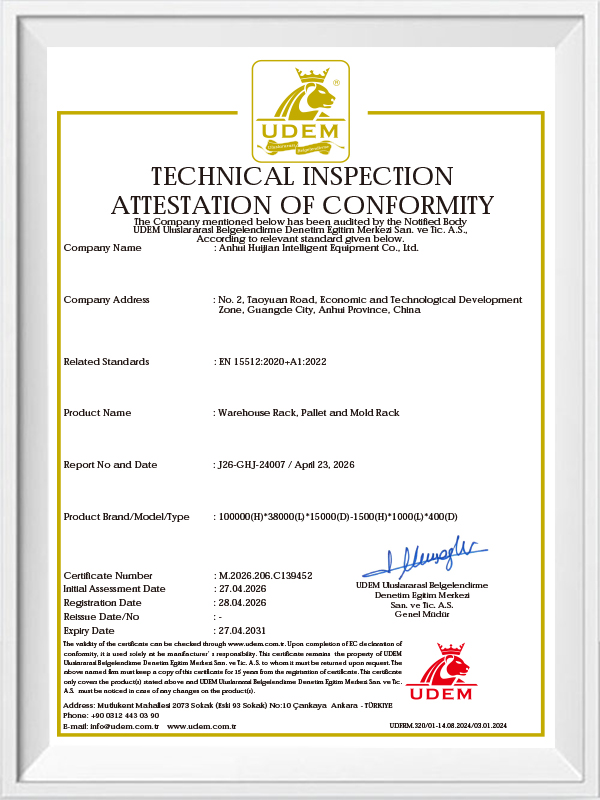
Wyobraź sobie magazyn pod koniec zmiany: palety z gotowymi towarami czekające w hali odbiorcze...
Przeczytaj więcejKiedy wózek widłowy zrzuca pełną paletę na belkę regału, konstrukcja otrzymuje ciężar większy ...
Przeczytaj więcejFirma Anhui Huijian Intelligent Equipment Co., Ltd. przyjęła niedawno delegację przedstawicieli n...
Przeczytaj więcejDlaczego stojaki na formy są podstawowym narzędziem przepływu pracy W każdym środowisku ...
Przeczytaj więcejCo to są lekkie regały bezśrubowe? Lekkie regały bezśrubowe to rodzaj regału magazynoweg...
Przeczytaj więcejMechanizm układania w regały magazynowe — gdzie słupki narożne górnego regału są osadzone w gniazdach kołnierzowych lub miskach odbiorczych w dolnym koszu — wydaje się mechanicznie proste, ale geometria tego połączenia reguluje zarówno stabilność boczną ułożonej w stos kolumny, jak i praktyczną maksymalną liczbę poziomów, które można bezpiecznie osiągnąć pod obciążeniem. Najbardziej krytycznym wymiarem jest głębokość osadzenia słupka w gnieździe kołnierza: niewystarczająca głębokość wsunięcia powoduje, że górny stojak będzie się kołysał pod mimośrodowym obciążeniem, natomiast nadmierna wysokość słupka nad kołnierzem może spowodować wyboczenie słupka, zanim kołnierz zapewni utwierdzenie boczne.
W większości standardowych konstrukcji metalowych regałów magazynowych głębokość zaczepienia słupków wynosi 50–80 mm, co zapewnia odpowiednie wiązanie boczne w przypadku dwu- lub trzypoziomowego składowania przy równomiernie rozłożonym obciążeniu. Jednakże, gdy ładunki są umieszczone niecentrycznie – co jest częstym zjawiskiem w przypadku przechowywania części o nieregularnych kształtach, długich prętów lub częściowo wypełnionych pojemników – obciążenie mimośrodowe generuje moment przewracający, któremu musi wytrzymać połączenie kołnierzowe. Na trzech lub czterech poziomach wysokości ramię momentowe od mimośrodu obciążenia do najniższego połączenia kołnierzowego mnoży siłę boczną u podstawy przez liczbę wysokości poziomów, co oznacza, że mimośród, który jest konstrukcyjnie nieistotny na jednym poziomie, może stać się problemem dotyczącym stabilności na czterech poziomach przy tym samym obciążeniu.
Najważniejszą kontrolą projektową dla wielopoziomowych kolumn regałów magazynowych nie jest wytrzymałość na ściskanie osiowe — stalowe słupki prawie zawsze wytrzymują czyste ściskanie — ale łączna interakcja osiowo-zginająca w punkcie połączenia kołnierza, gdzie słupek jest jednocześnie ściskany przez ciężar znajdujący się powyżej i wyginany w wyniku bocznej reakcji utwierdzającej ze strony kołnierza. Producenci, którzy oceniają swoje regały stosowe wyłącznie na podstawie statycznego obciążenia osiowego, bez określenia założenia dotyczącego mimośrodu lub maksymalnej liczby poziomów dla danego obciążenia, podają niekompletne specyfikacje. Kupujący obsługujący regały piętrowe na trzech lub więcej poziomach powinni zażądać łącznych danych dotyczących interakcji obciążenia, a nie tylko obciążenia znamionowego na regał.
Pionowe słupki narożne metalowe regały magazynowe produkowane są w kilku profilach przekrojów, a wybór pomiędzy nimi wpływa nie tylko na parametry konstrukcyjne, ale także na konsystencję dopasowania kołnierza, odporność na uszkodzenia powierzchni oraz łatwość naprawy po uderzeniu. Trzy najpopularniejsze profile słupków to rura okrągła, rura kwadratowa i przekrój kątowy, każdy z różnymi cechami, które czynią je mniej lub bardziej odpowiednimi w zależności od środowiska pracy.
| Opublikuj profil | Efektywność strukturalna | Spójność dopasowania kołnierza | Zachowanie przy uszkodzeniu uderzeniowym | Typowe zastosowanie |
| Okrągła rurka | Wysoka — jednakowa siła we wszystkich kierunkach | Znakomicie — gniazdo okrągłe jest samocentrujące | Wgniecenia lokalnie, bez globalnej utraty przekroju | Wytrzymałe, układanie na wysokim poziomie |
| Kwadratowa rurka | Dobry — zależny od orientacji | Dobrze — wymagane wyrównanie narożników | Uszkodzenia narożników znacznie zmniejszają przekrój | Średnie obciążenie, standardowe zastosowanie w magazynie |
| Sekcja kątowa | Umiarkowany — przekrój otwarty podatny na skręcanie | Umiarkowany — wrażliwy na wyrównanie | Deformacja nóg częsta pod wpływem uderzenia bocznego | Lekka praca, rzadka obsługa |
Słupy z rur okrągłych mają często niedocenianą zaletę konstrukcyjną: ich biegunowy moment bezwładności jest równy we wszystkich kierunkach bocznych, co oznacza, że są w równym stopniu odporne na zginanie, niezależnie od tego, czy obciążenie boczne pochodzi z przodu, z boku czy po przekątnej. Jest to szczególnie ważne w zastosowaniach z regałami stosowymi, gdzie kierunek potencjalnego obciążenia końcówki jest nieprzewidywalny — wózek widłowy szturchający ułożoną kolumnę pod dowolnym kątem napotyka ten sam opór niezależnie od kierunku podejścia. Natomiast słupki z rur kwadratowych mają wyższą odporność na zginanie wokół osi centralnych wyrównanych z powierzchniami rur, ale niższy opór wokół osi ukośnej – kierunku najczęściej obciążanego podczas ukośnego uderzenia wózka widłowego. Do ciężkich zadań regały magazynowe ze stali pracując w ruchliwych środowiskach wózków widłowych, słupki z rur okrągłych stale przewyższają rury kwadratowe pod względem odporności na uderzenia pomimo podobnej lub mniejszej grubości ścianek.
Pokład — pozioma platforma nośna regału magazynowego — jest wytwarzany w kilku konfiguracjach, które mają bezpośredni wpływ na stabilność produktu, rozkład obciążenia na konstrukcji pokładu oraz praktyczność załadunku i rozładunku różnych typów produktów. Wybór niewłaściwej konfiguracji pokładu dla przechowywanego produktu jest częstą przyczyną uszkodzenia produktu, trudności w obsłudze i przedwczesnego zużycia pokładu, którego można uniknąć dzięki bardziej przemyślanemu procesowi specyfikacji.
Pomosty ze zgrzewanej siatki drucianej zapewniają wentylację i widoczność przez powierzchnię pokładu, dzięki czemu są odpowiednie dla przechowywanych produktów, które korzystają z przepływu powietrza — części samochodowych narażonych na kondensację, pojemników do kontaktu z żywnością wymagających kontroli bez rozpakowywania stosów oraz komponentów, które muszą być widoczne w celu weryfikacji zapasów bez otwierania regału. Ograniczeniem siatki drucianej jest to, że nośność na jednostkę powierzchni jest niższa niż w przypadku płyty pełnej przy równoważnej masie materiału, a otwory siatki mogą zaczepiać o wystające elementy złączne, opaski kablowe lub nieregularne opakowania, powodując uszkodzenia podczas przesuwania lub przeciągania ładunków po powierzchni. Średnicę drutu siatki i rozmiar otworu należy dopasować do najmniejszego elementu lub elementu opakowania, który może zostać umieszczony na pokładzie — otwór siatki o wymiarach 50 mm × 50 mm jest zbyt duży dla regałów przechowujących części w małych pudełkach, które mogą częściowo przebić siatkę pod własnym ciężarem.
Pokłady z litych płyt, zwykle ze stali walcowanej na zimno lub na gorąco o grubości 3–6 mm, zapewniają ciągłą powierzchnię nośną, która skuteczniej niż siatka rozkłada skoncentrowane obciążenia pochodzące od produktów o nieregularnym dnie. Stanowią właściwy wybór do przechowywania produktów o małej powierzchni podstawy — pojemników cylindrycznych, odlewów kształtowych lub innych produktów, które opierają się tylko na jednym lub dwóch siatkach, a nie rozciągają się przez siatkę. Praktycznym ograniczeniem jest waga: platforma z litej płyty o wymiarach 1200 mm × 1000 mm i grubości 5 mm dodaje około 47 kg do masy pustego regału, która szybko gromadzi się we flocie magazynowych regałów ze stalowymi stosami, które są często przenoszone i zmieniane.
Pomosty ze stali falistej lub żebrowanej zapewniają przewagę w zakresie efektywności konstrukcyjnej — profilowany przekrój zapewnia znacznie wyższą odporność na zginanie niż płaska płyta przy tej samej grubości materiału, umożliwiając zwiększenie rozpiętości pokładu bez proporcjonalnego wzrostu ciężaru własnego. Występy powierzchniowe zapewniają również pewien stopień bocznego utwierdzenia produktów o płaskim dnie, ograniczając poślizg podczas przenoszenia. Ograniczeniem jest czyszczenie: pozostałości produktu, smar i cząstki zanieczyszczeń gromadzą się w rowkach pokładu i są trudne do dokładnego usunięcia, co sprawia, że pokłady z tektury falistej nie nadają się do przechowywania w środowiskach mających kontakt z żywnością lub w środowiskach przechowywania objętych przepisami farmaceutycznymi, gdzie higiena powierzchni musi być możliwa do sprawdzenia.
Puste metalowe regały magazynowe stanowią poważne wyzwanie w zakresie zarządzania przestrzenią w obiektach, w których wykorzystanie regałów zmienia się w zależności od cykli produkcyjnych lub magazynowych. Pełny cykl produkcyjny może wymagać jednoczesnego aktywnego użycia 500 stojaków; pomiędzy seriami, stojaki te muszą być przechowywane tak, aby nie zajmowały miejsca potrzebnego do innych operacji. Zagnieżdżanie — składanie regału w zwartą konfigurację, która umożliwia przechowywanie wielu pustych regałów na powierzchni jednego — jest podstawowym rozwiązaniem, ale współczynnik zagnieżdżenia i mechanizm, za pomocą którego osiąga się zagnieżdżanie, różnią się znacznie w zależności od projektu regału i wpływają na wydajność operacyjną w sposób wykraczający daleko poza obliczenie powierzchni magazynowej.
Współczynnik zagnieżdżenia opisuje, ile zwiniętych pustych stojaków zajmuje pionową przestrzeń jednego załadowanego stojaka. Stosunek zagnieżdżenia 4:1 oznacza, że cztery puste regały układają się w stos na wysokość jednego załadowanego regału, co zmniejsza zapotrzebowanie na pustą przestrzeń magazynową do 25% aktywnej przestrzeni magazynowej. Osiągnięcie wysokich współczynników zagnieżdżenia wymaga zminimalizowania wysokości słupków narożnych regału nad powierzchnią pokładu po złożeniu — w praktyce oznacza to, że podczas zagnieżdżania słupki muszą się złożyć, odłączyć lub spaść poniżej poziomu pokładu. Konstrukcje słupków składanych zapewniają najwyższe współczynniki zagnieżdżenia (często 5:1 lub 6:1), ale wprowadzają złożoność mechaniczną w punktach zawiasów, które są podatne na uszkodzenia w trudnych warunkach obsługi i wymagają kontroli przed każdym użyciem w celu sprawdzenia, czy zatrzaski słupków są w pełni zatrzaśnięte.
Regały ze słupkami stałymi ze zwężającą się geometrią słupków — w których górna część każdego słupka ma nieco mniejszą średnicę niż dolna, co umożliwia słupkom górnego pustego stojaka wsuwanie się w gniazda kołnierzowe dolnego regału dalej niż podczas pracy z obciążeniem — umożliwiają osiągnięcie współczynników zagnieżdżenia od 3:1 do 4:1 bez mechanicznych elementów składanych. Ta prostota konstrukcji zmniejsza wymagania konserwacyjne i eliminuje awarię niezatrzaśniętego zagięcia, która powoduje zapadanie się słupka podczas załadunku. Kompromis polega na niższym współczynniku zagnieżdżenia w porównaniu z konstrukcjami składanymi i operacji zagnieżdżania, która wymaga starannego wyrównania w pionie podczas układania, co spowalnia proces zagnieżdżania w operacjach konsolidacji dużych ilości pustych regałów.
W firmie Huijian nasz asortyment metalowych regałów magazynowych jest projektowany w oparciu o wiele konfiguracji zagnieżdżania, z geometrią słupków i wymiarami kołnierza opracowanymi w naszym wewnętrznym centrum badawczo-rozwojowym w celu optymalizacji współczynnika zagnieżdżenia dla każdej klasy obciążenia — zapewniając, że puste regały zajmują minimalną możliwą powierzchnię bez utraty niezawodności strukturalnej połączenia kołnierza słupka w obciążonych warunkach składowania.
Stalowe regały magazynowe stosowane w zewnętrznych miejscach postoju, nadmorskich obiektach logistycznych, środowiskach przetwórstwa spożywczego lub magazynach chemicznych borykają się z wyzwaniami związanymi z korozją, których sama standardowa powłoka proszkowa nie jest w stanie niezawodnie stawić czoła przez wieloletni okres użytkowania. Zrozumienie hierarchii dostępnych obróbek powierzchni i warunków regulujących ich wybór jest niezbędne do określenia regałów piętrowych, które zachowają integralność strukturalną i wygląd przez wymagany okres użytkowania bez konieczności przedwczesnego ponownego malowania lub wymiany.
Skuteczność ochrony antykorozyjnej obróbki powierzchni jest zazwyczaj porównywana w godzinach testów w komorze solnej zgodnie z normą ISO 9227, która przyspiesza działanie środowiska korozyjnego, umożliwiając porównanie w ramach czasowych badania. Typowe wzorce wydajności dla obróbki regałów stosowych są następujące:
W przypadku regałów piętrowych, które przechodzą między składowaniem w pomieszczeniach a składowaniem na zewnątrz – co jest powszechnym schematem operacyjnym w łańcuchach dostaw branży motoryzacyjnej i materiałów budowlanych – dwuwarstwowy system epoksydowo-poliestrowy stanowi najbardziej praktyczną specyfikację: znacznie lepszą odporność na korozję niż standardowa powłoka proszkowa, przy wzroście kosztów o 25–35% i pełnej możliwości naprawy za pomocą zgodnych powłok nakładanych w terenie w przypadku wystąpienia miejscowego uszkodzenia.
Nośność znamionową regału magazynowego oblicza się przy założeniu, że ładunek jest równomiernie rozłożony na powierzchni pokładu i że środek ciężkości ładunku znajduje się w geometrycznym środku regału. W praktyce oba założenia są rutynowo łamane, a konsekwencje strukturalne nierównomiernego obciążenia w konfiguracjach regałów ułożonych piętrowo są poważniejsze niż w przypadku tej samej mimośrodowości obciążenia w pojedynczym stojaku stojącym na podłodze, ponieważ mimośrodowość jest wzmacniana przez wysokość kolumny ułożonej w stos.
Weźmy pod uwagę regał obciążony stalowymi zwojami lub cylindrycznymi elementami, które podczas umieszczania toczą się na jedną stronę platformy — nie jest to niczym niezwykłym, gdy platformy są nieco nierówne lub gdy produkty są układane pod kątem. Odsunięcie ładunku o masie 1000 kg od osi pokładu o 200 mm powoduje powstanie momentu przewracającego o wartości 200 kg·m na poziomie pokładu. W konfiguracji jednopoziomowej moment ten jest wytrzymywany przez połączenie kołnierzowe u podstawy i geometrię kieszeni wózka widłowego. W przypadku stosu trójpoziomowego ten sam mimośród 200 mm na najwyższym poziomie tworzy skumulowaną siłę poprzeczną u podstawy, która jest trzykrotnie większa, a szerokość podstawy stabilizującej kolumny regału — odległość między najbardziej zewnętrznymi punktami połączenia kołnierza — mogła nie wzrosnąć proporcjonalnie. Praktyczny wynik jest taki, że praktyki ładowania, które są akceptowalne wizualnie i bezpieczne konstrukcyjnie przy zastosowaniu jednopoziomowym, mogą stwarzać rzeczywiste ryzyko niestabilności w przypadku układania wielopoziomowego.
Obiekty obsługujące magazynowe regały stalowe w konfiguracjach wielopoziomowych powinny wdrożyć jawne protokoły ładowania, które regulują dyscyplinę centrowania, zamiast polegać na operatorach, którzy intuicyjnie rozumieją konsekwencje stabilności niecentrycznego ładowania na wysokości. Praktyczne elementy protokołu obejmują malowane lub przyspawane znaczniki linii środkowej na powierzchni pokładu, znaczniki maksymalnego dopuszczalnego zwisu na krawędziach pokładu oraz wyraźną granicę maksymalnego mimośrodu wyrażoną w milimetrach, a nie ogólną instrukcję „ładowania centralnie” – termin różnie interpretowany przez różnych operatorów.
Kieszenie wejściowe dla wózków widłowych w ramie podstawy metalowego regału magazynowego stanowią punkt styku pomiędzy systemem regałów a każdym elementem sprzętu do transportu materiałów w obiekcie — mimo to ich projekt jest często traktowany jako przemyślany wymiarowo, a nie jako komponent inżynieryjny mający własne wymagania funkcjonalne. Szerokość, głębokość, geometria wejścia i połączenie konstrukcyjne pomiędzy rurą kieszeni a ramą podstawy mają wymierny wpływ na czas cyklu obsługi, stopień uszkodzeń regałów i spójność zazębienia wideł w mieszanej flocie wózków widłowych.
Szerokość wejścia do kieszeni na widły jest zwykle określana na 160 mm lub 185 mm, co odpowiada dwóm najpopularniejszym standardowym szerokościom wideł używanym we flotach wózków z przeciwwagą i wózkami wysokiego składowania. Do kieszeni o szerokości 160 mm mieszczą się standardowe widelce 150 mm z prześwitem 5 mm na stronę — odpowiednie do wyrównanego wejścia, ale nie zapewniające tolerancji dla błędu bocznego ustawienia wideł lub niewielkich różnic szerokości pomiędzy parami wideł o tej samej specyfikacji nominalnej. Zwiększenie szerokości kieszeni do 185 mm dodaje 12,5 mm prześwitu z każdej strony, znacznie zmniejszając precyzję wymaganą przy wejściu wideł i zmniejszając częstotliwość uderzeń krawędzi kieszeni w wyniku nieprawidłowego wejścia o 50–70% w obiektach z mieszaną flotą wózków widłowych. Kara strukturalna szerszej kieszeni jest znikoma; korzyść operacyjna polegająca na zmniejszeniu uszkodzeń regałów jest znacząca.
Geometria fazowania wejścia do kieszeni — kąt, pod jakim jest wycinane lub formowane wejście do kieszeni — wpływa na sposób, w jaki końcówka wideł styka się z kieszenią podczas wejścia. Kwadratowy otwór kieszeni, bez fazowania, skupia siłę uderzenia z niewspółosiowo ustawionych widełek w jednym punkcie w rogu krawędzi kieszeni, powodując postępujące odkształcenie i rozdarcie ścianki kieszeni. Fazowanie pod kątem 30–45 stopni na zewnętrznej powierzchni wejścia kieszeni rozkłada siłę uderzenia na dłuższą linię styku i odchyla końcówkę widelca do kieszeni, a nie do ścianki rury. Ten prosty szczegół produkcyjny wydłuża żywotność często używanych kieszeni w obciążonych środowiskach wózków widłowych od dwóch do trzech razy bez wzrostu kosztów materiałów — wymaga jedynie wtórnej operacji formowania lub cięcia na wejściu kieszeni podczas produkcji.
Nasze stalowe regały magazynowe są produkowane na sześciu dedykowanych liniach produkcyjnych w naszym zakładzie w Guangde o powierzchni 58 000 metrów kwadratowych, gdzie geometria wejścia kieszeni jest standardowo standaryzowana za pomocą profili z pełnym fazowaniem jako opcja produkcyjna — a nie opcja modernizacji — ponieważ długoterminowe zmniejszenie współczynnika uszkodzeń w terenie dzięki temu szczegółowi z nadwyżką usprawiedliwia dodatkowy etap produkcji na dużą skalę.
Flota regałów magazynowych aktywnie użytkowana w przemyśle jest aktywem tracącym na wartości, który kumuluje uszkodzenia w wyniku uderzeń, zdarzeń związanych z przeciążeniami i narażenia na środowisko przez cały okres użytkowania. W przeciwieństwie do stałych systemów regałów, w których uszkodzenia są widoczne w określonej lokalizacji, regały piętrowe przemieszczają się między zakładami, klientami i obszarami produkcyjnymi, rozkładając zdarzenia związane z uszkodzeniami w całej flocie w sposób, który utrudnia śledzenie stanu bez systematycznego podejścia do zarządzania. Obiekty obsługujące floty składające się z ponad 50 regałów, którym brakuje formalnych protokołów śledzenia i inspekcji, rutynowo odkrywają, że znaczna część swojej floty jest w stanie poniżej normy tylko wtedy, gdy incydent związany z obsługą lub audyt wymuszają fizyczny przegląd.
Skuteczny system zarządzania flotą regałów stosowych spełnia trzy różne wymagania operacyjne: identyfikację poszczególnych regałów, okresową kontrolę stanu i kryteria decyzji o wycofaniu. Indywidualna identyfikacja wymaga, aby każdy stojak miał unikalny identyfikator — wytłoczoną metalową przywieszkę, kod naniesiony laserem na ramie podstawy lub wbudowany chip RFID — który łączy fizyczny stojak z zapisem konserwacji w systemie śledzenia. Etykiety z kodami kreskowymi są najmniej trwałą opcją w środowiskach regałów przemysłowych; rozwarstwiają się pod wpływem wielokrotnego czyszczenia, kontaktu z widelcami i ekspozycji na promieniowanie UV na zewnątrz w ciągu 12–24 miesięcy. Identyfikatory stemplowane lub znakowane laserowo na samej konstrukcji stalowej są trwałe i powinny być stosowane jako standard w każdej flocie regałów przeznaczonej do wieloletniej eksploatacji.
Kryteria inspekcji magazynowych regałów metalowych należy dostosować do konkretnych rodzajów uszkodzeń istotnych dla każdego typu regału i środowiska pracy, ale podstawowy protokół kontroli powinien uwzględniać następujące warunki w określonych odstępach czasu:
Kryteria przejścia na emeryturę powinny być wyrażone jako konkretne, mierzalne progi, a nie subiektywne opisy stanu. Polityka wycofywania regałów, która stwierdza, że należy „wycofać się z eksploatacji w przypadku znacznego uszkodzenia”, skutkuje niespójnymi decyzjami inspektorów; taki, który stwierdza „wycofaj się, gdy wygięcie słupka przekracza 5 mm na 500 mm, gdy tuleja kołnierza nie może osiągnąć minimalnego zaczepienia słupka 40 mm lub gdy długość jakiegokolwiek pęknięcia spoiny przekracza 10 mm” daje spójne, podlegające kontroli decyzje, które mogą być stosowane jednolicie w dużej flocie przez personel z podstawowym przeszkoleniem.
Nasz profesjonalny zespół
Jest gotowy Cię wspierać.


 Producenci regałów magazynowych