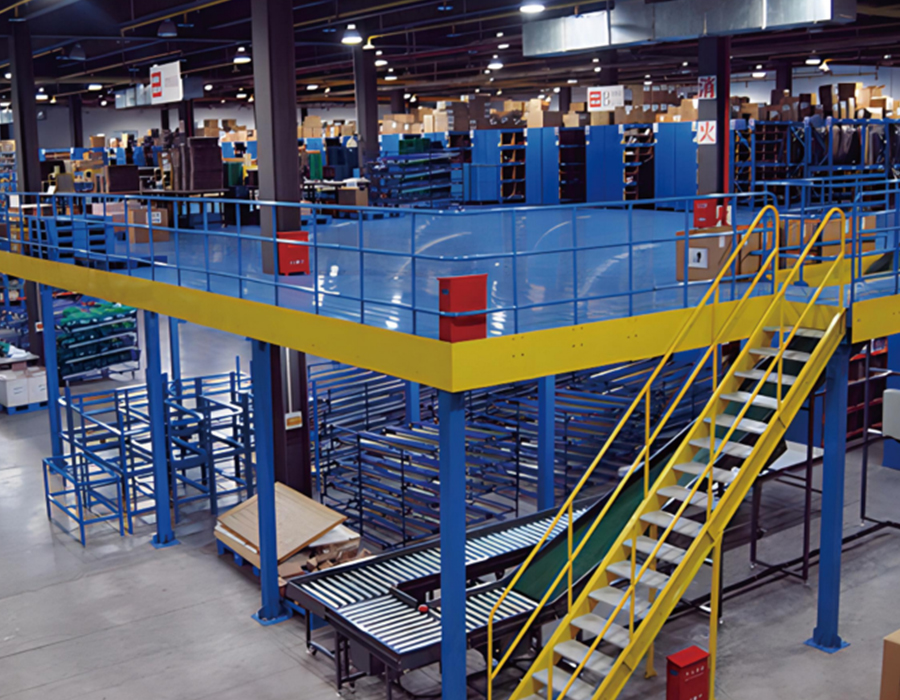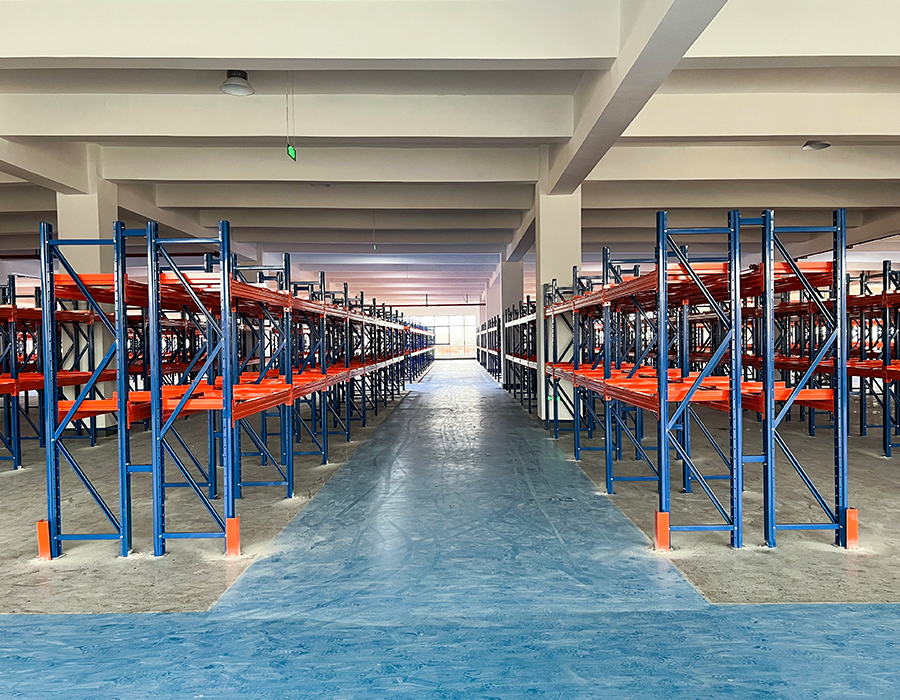
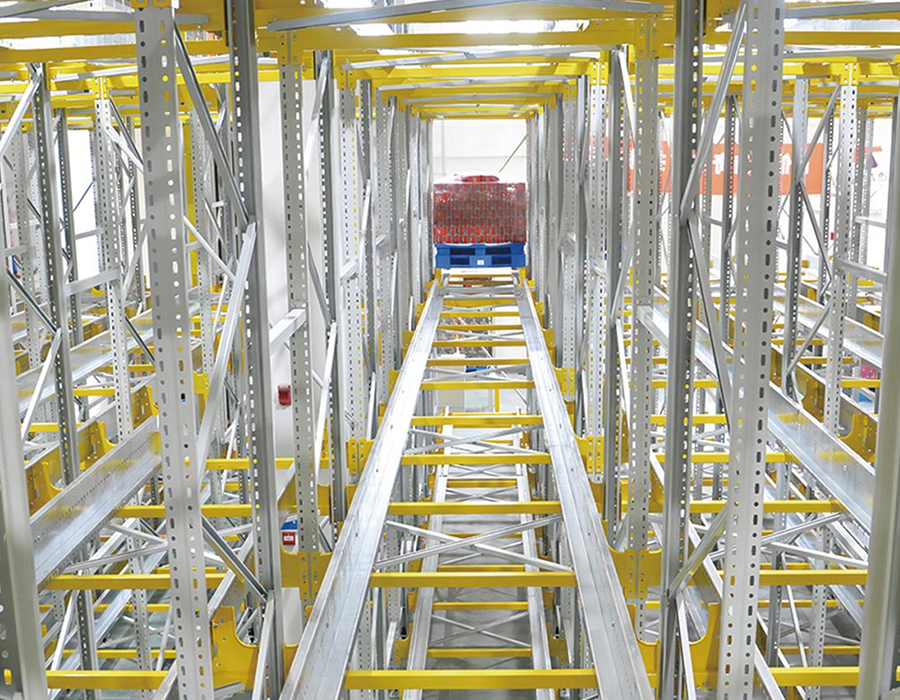
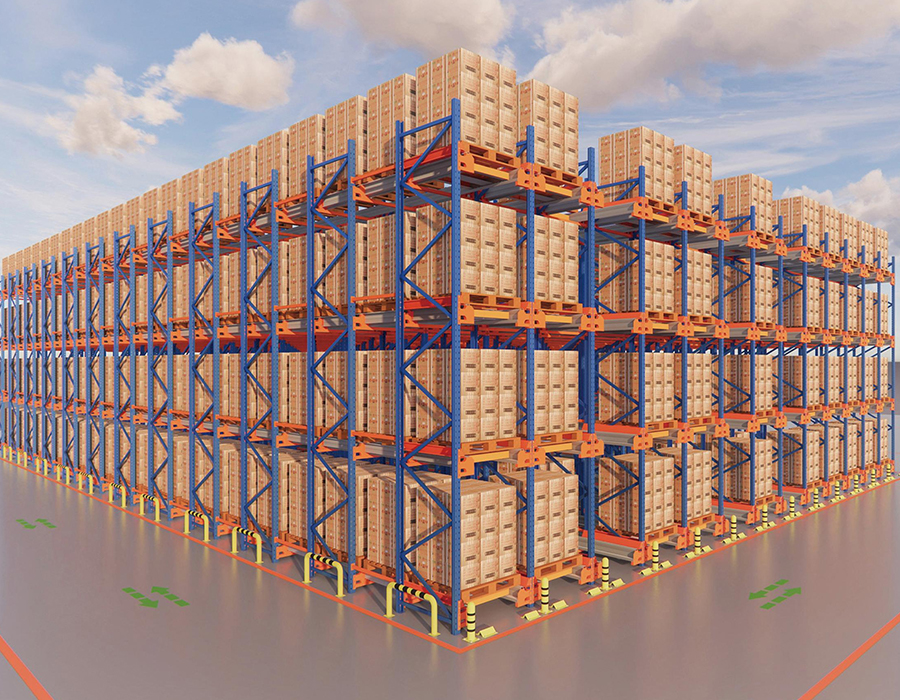
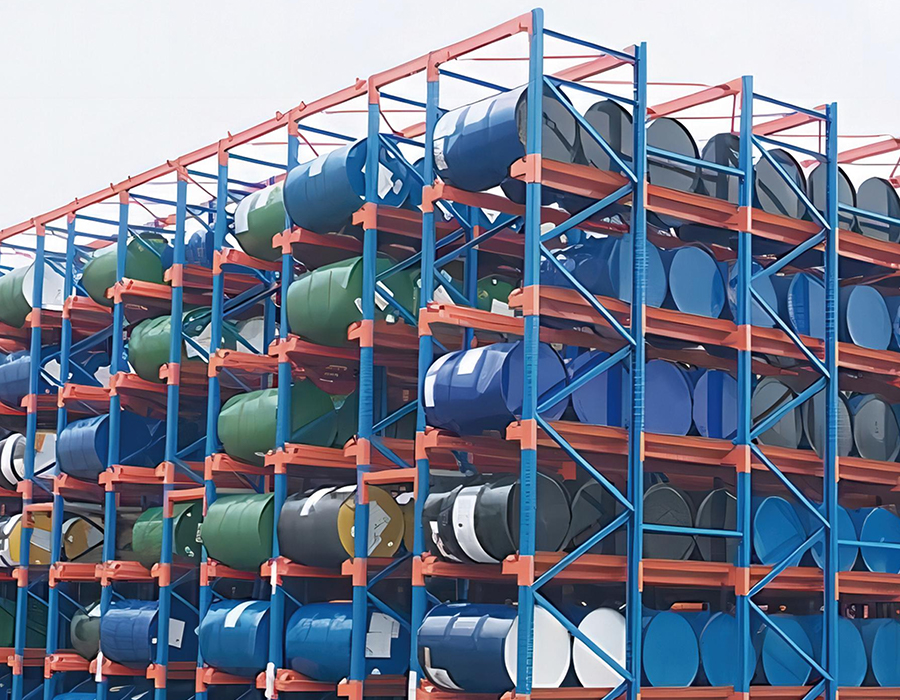
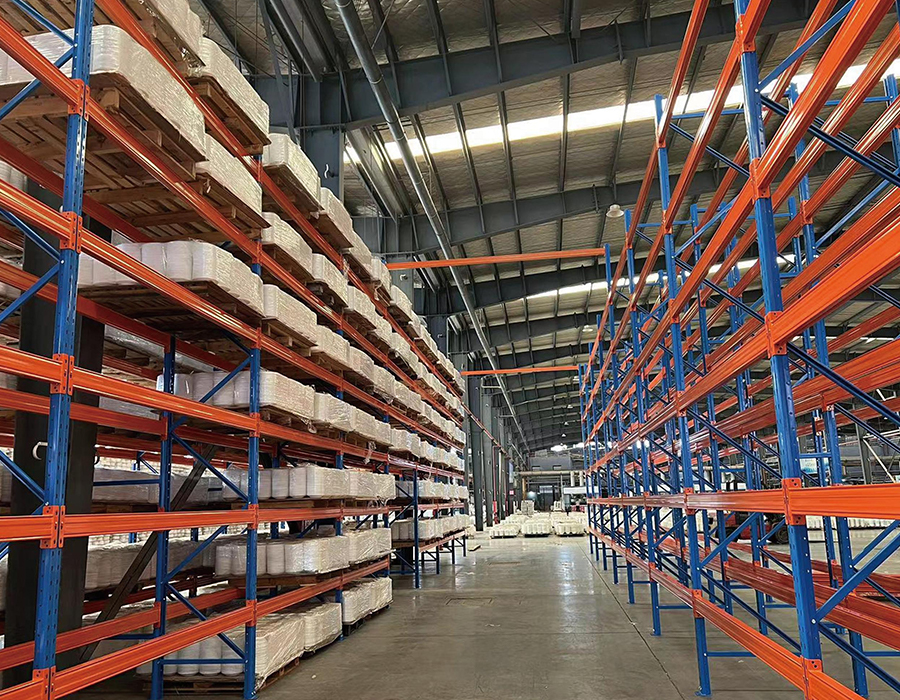
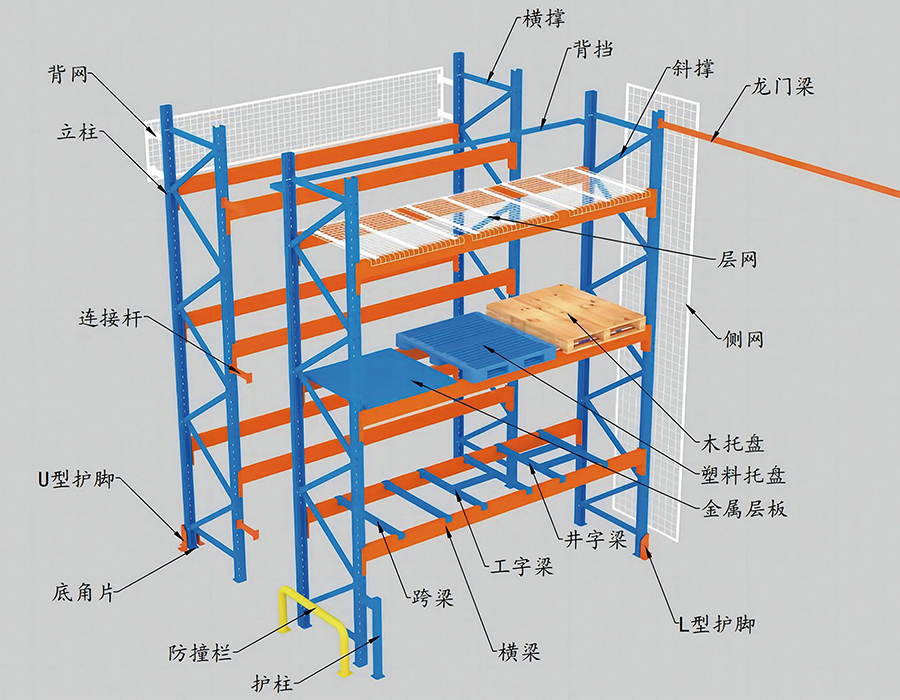
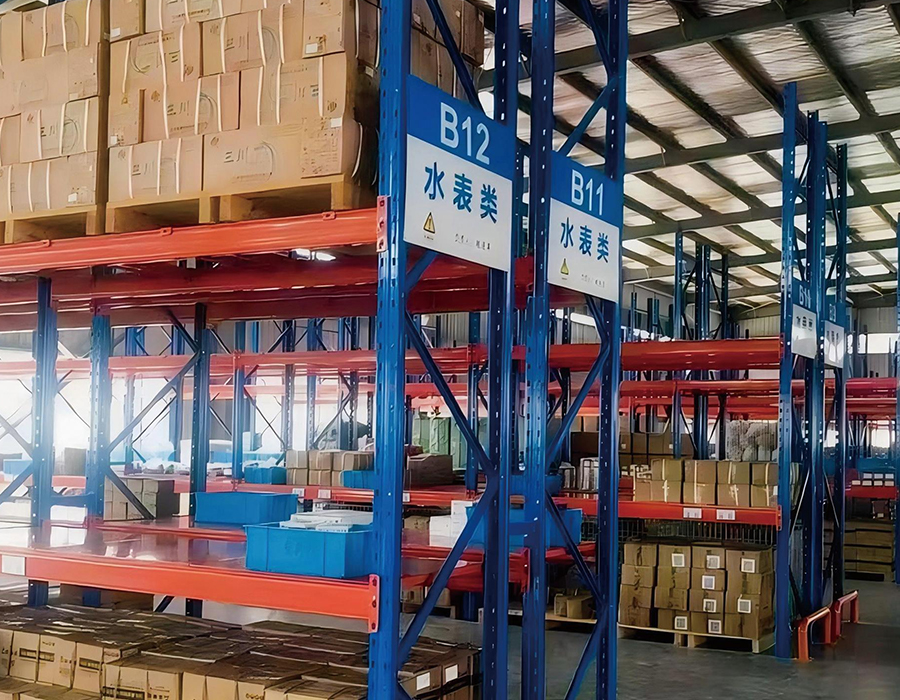
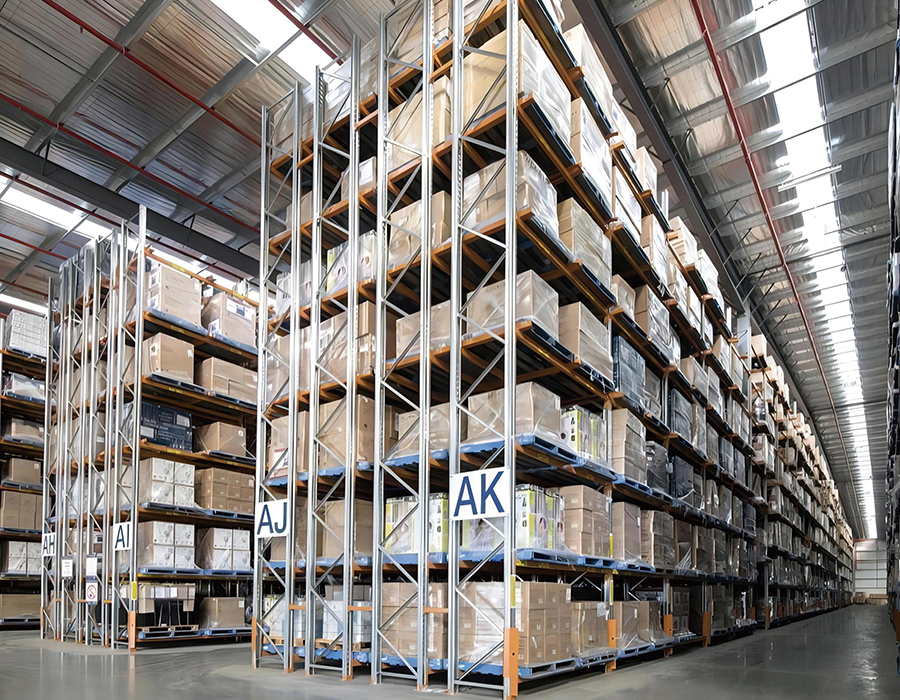
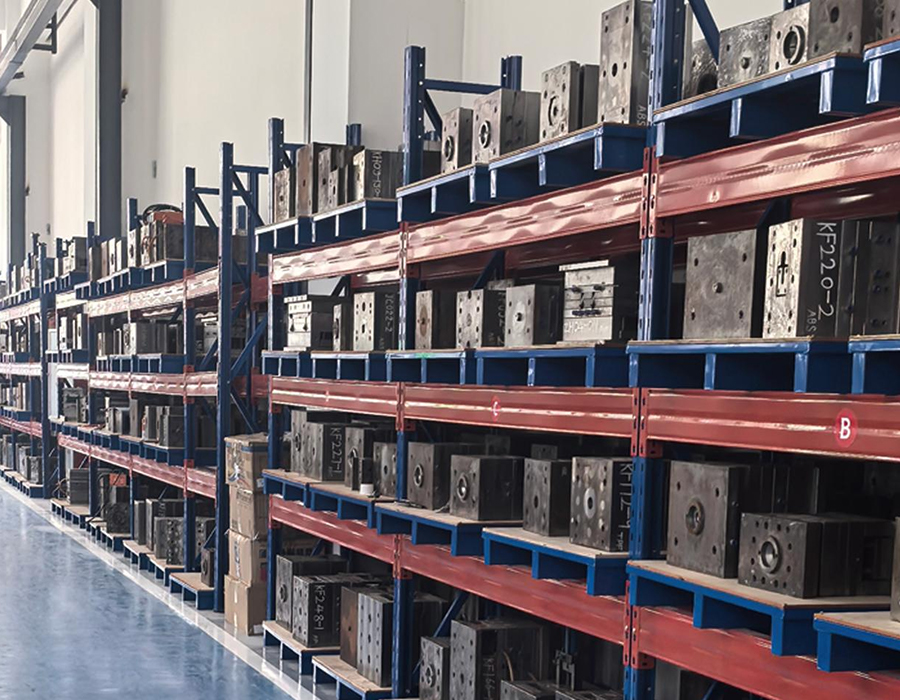
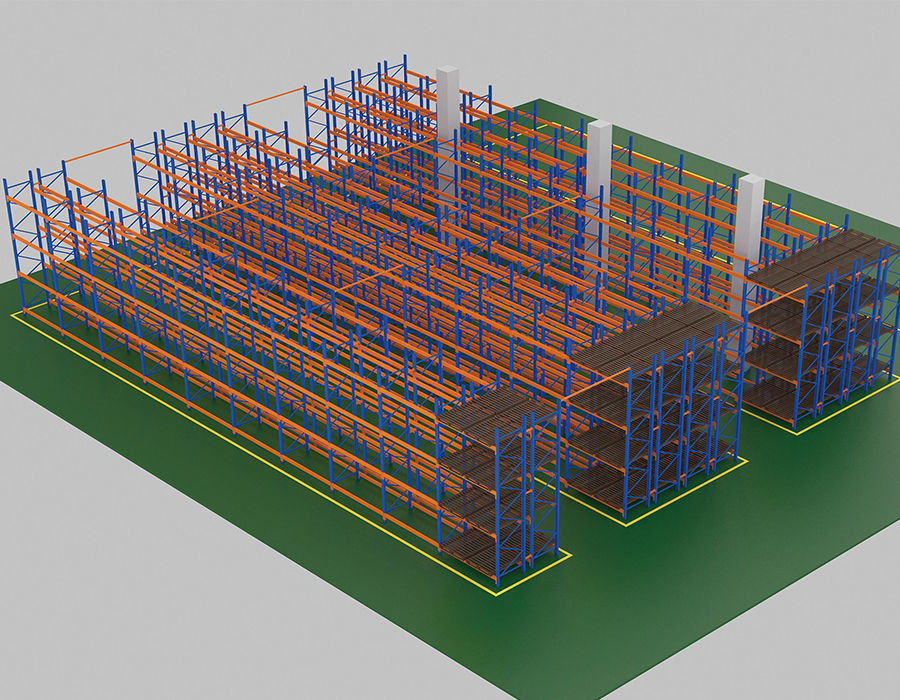
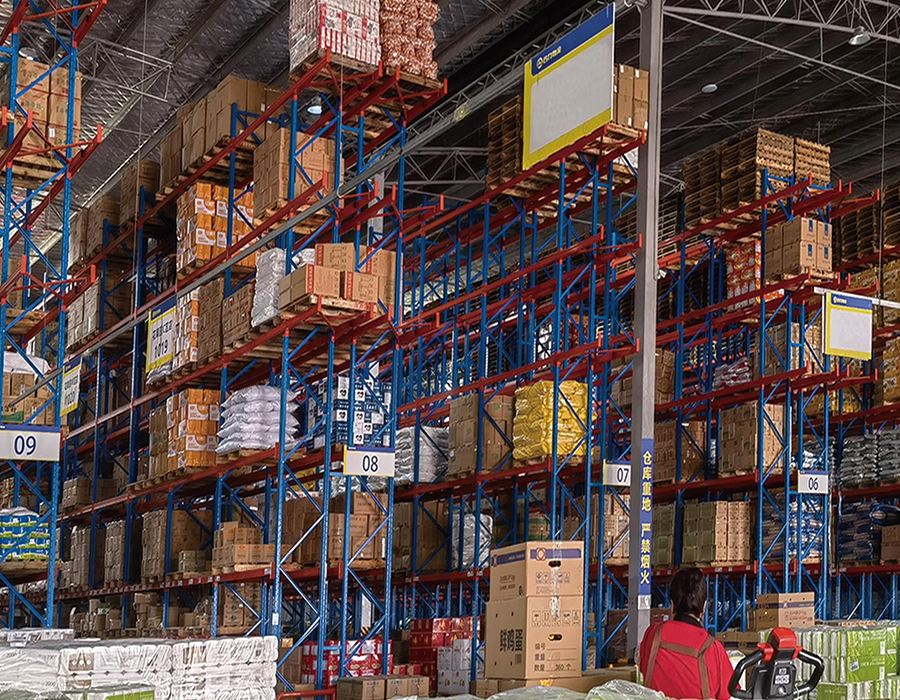
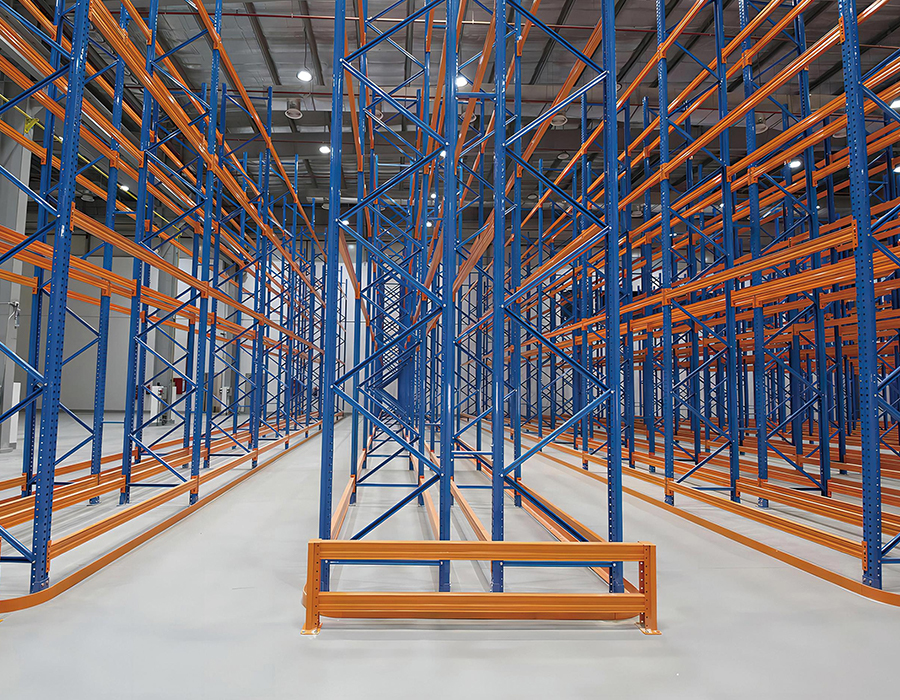
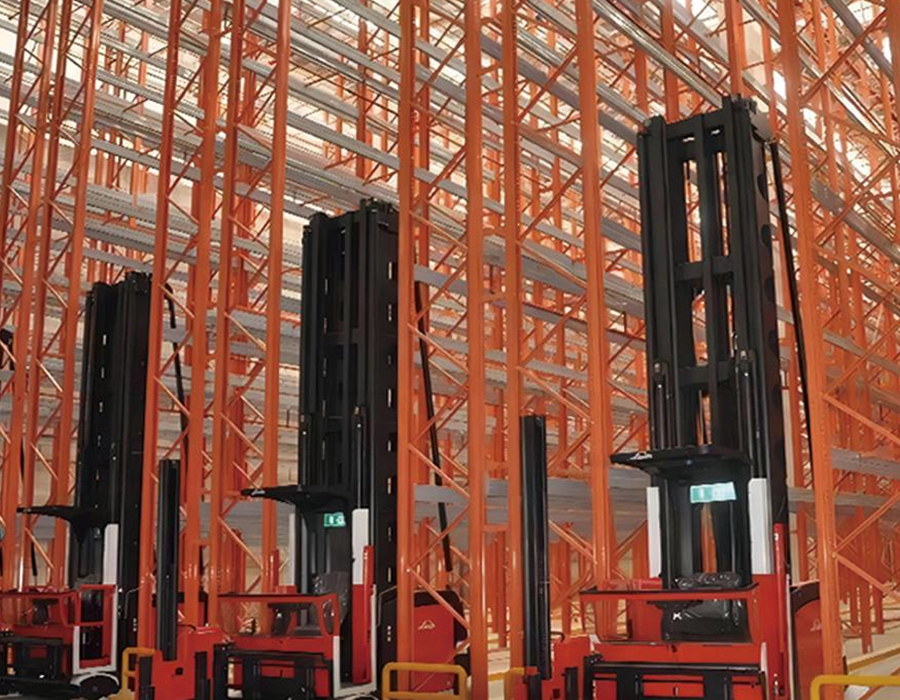
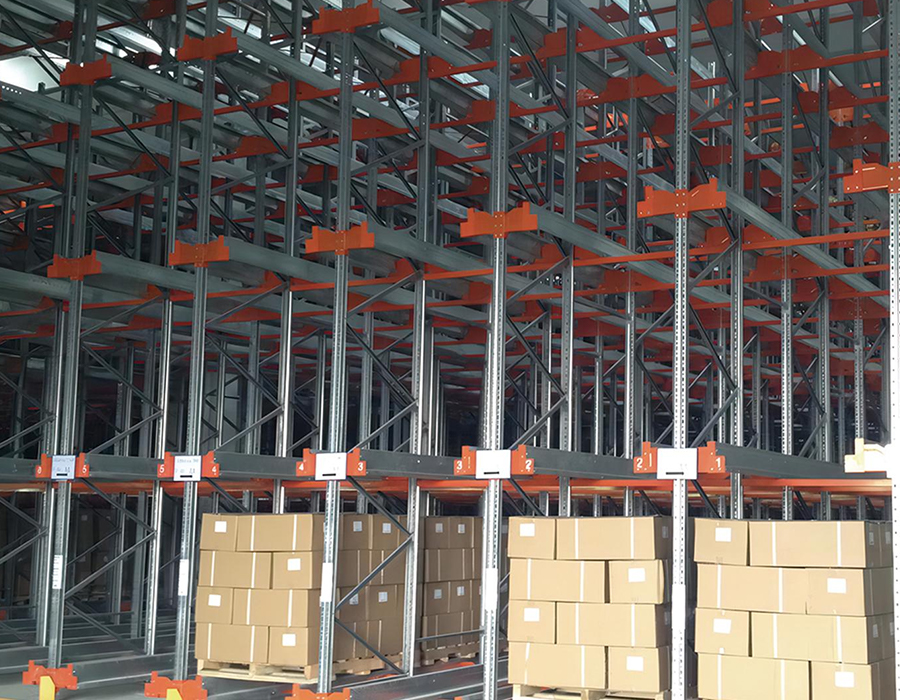
Regały paletowe do dużych obciążeń obejmują pełną gamę przemysłowych systemów magazynowania zbudowanych wokół palety jako głównej jednostki magazynowej — w tym konfiguracje selektywne, o podwójnej głębokości, z bardzo wąskimi korytarzami, z transportem radiowym i wjazdem — umożliwiające dostosowane do indywidualnych potrzeb rozwiązania od standardowego magazynowania po zautomatyzowane centra dystrybucyjne o dużej gęstości.
Maksymalna wysokość składowania waha się od 10 m do 15 m, w zależności od typu systemu, przy wykorzystaniu przestrzeni w całym asortymencie od 40% do 70%. Systemy obsługują FIFO, LIFO i rotację zapasów o dostępie swobodnym, aby spełnić różne wymagania dotyczące gęstości i przepustowości różnych branż i modeli operacyjnych.
Wszystkie produkty są wytwarzane w ramach systemu zarządzania jakością posiadającego certyfikat ISO 9001, z rygorystyczną kontrolą przychodzącej stali, sprawdzoną antykorozyjną obróbką powierzchni i projektami obciążeń konstrukcyjnych zgodnymi z krajowymi normami bezpieczeństwa regałów magazynowych – zapewniając niezawodne, długoterminowe działanie w intensywnych warunkach pracy.
Szeroko stosowana w handlu elektronicznym, FMCG, produkcji, farmaceutyce, tytoniu i logistyce łańcucha chłodniczego, seria ta bezproblemowo integruje się z wózkami wysokiego składowania, wózkami wieżowymi, wahadłowcami radiowymi oraz zautomatyzowanymi systemami przechowywania i wyszukiwania, tworząc niezbędny szkielet konstrukcyjny każdego projektu magazynowania.
| | |
| Typ stojaka | Selektywny regał paletowy |
| Metoda rotacji | Pierwsze weszło, pierwsze wyszło (FIFO) |
| Gęstość przechowywania | 40% |
| Maksymalna wysokość przechowywania | 15 m |
| Sprzęt pomocniczy | Kompatybilny z wózkami wysokiego składowania, układnicami i paletami |
| Dostępność | Wysoki współczynnik dostępu |
| Główne branże zastosowań | Najczęściej używany regał magazynowy nadaje się do prawie wszystkich branż i scenariuszy. |
| | Typ stojaka | Podwójny głęboki stojak |
| Metoda rotacji | 50% „pierwsze weszło, ostatnie wyszło” (FILO) | |
| Gęstość przechowywania | 50% | |
| Maksymalna wysokość przechowywania | 10 m | |
| Sprzęt pomocniczy | Kompatybilny z wózkami wysokiego składowania, układnicami i wózkami widłowymi z widłami teleskopowymi. | |
| Dostępność | Stała prędkość dostępu | |
| Główne branże zastosowań | Nadaje się do przechowywania artykułów o dużej różnorodności w małych partiach lub o małej różnorodności w dużych partiach, takich jak żywność, chłodnie, produkcja, centra dystrybucyjne i branża medyczna. |
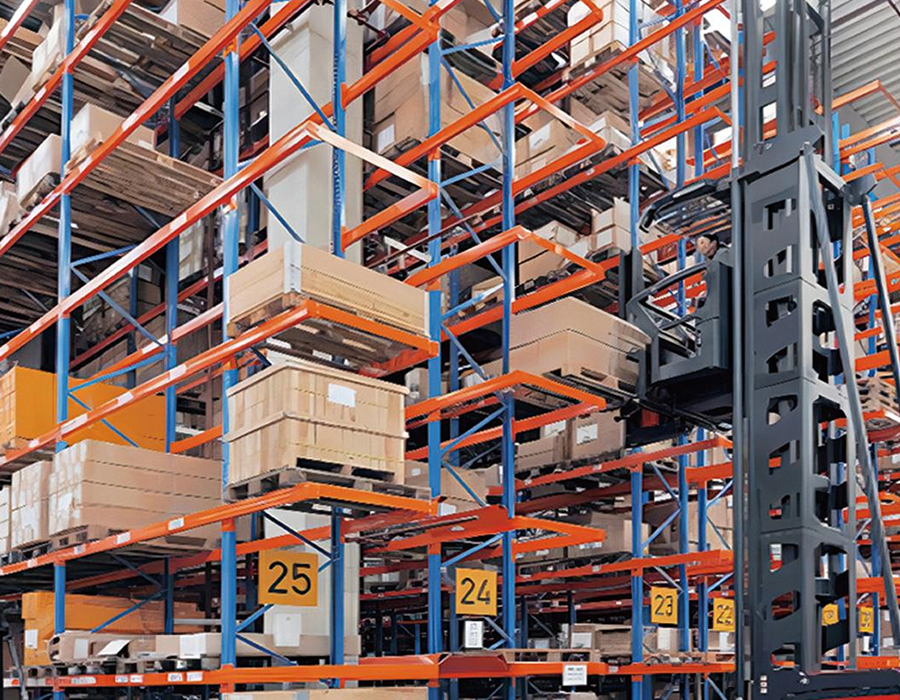
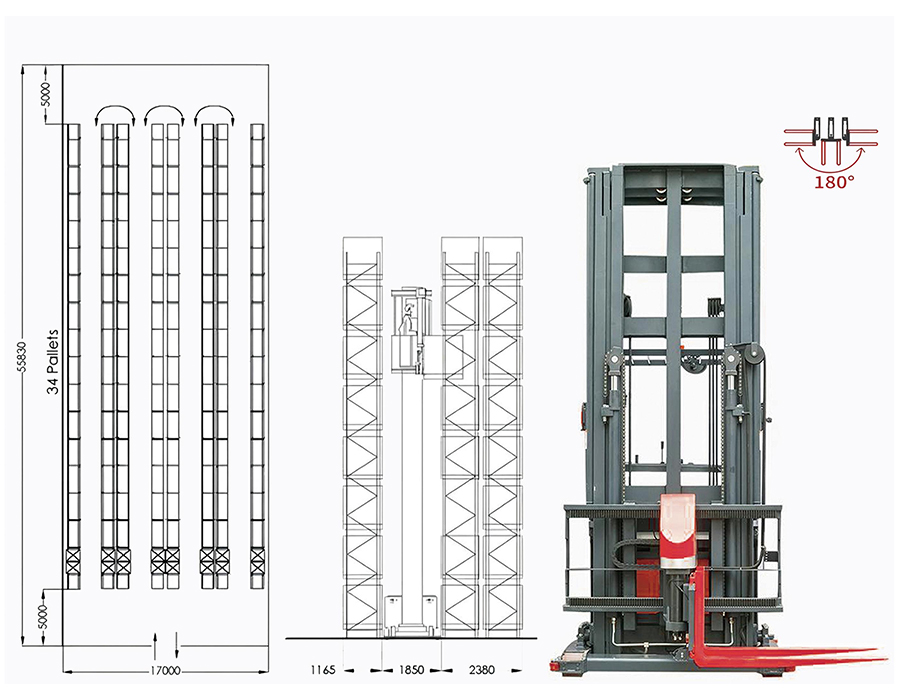
| | Typ stojaka | Regał o bardzo wąskich korytarzach (VNA). |
| Metoda rotacji | Losowy dostęp | |
| Gęstość przechowywania | 65% | |
| Maksymalna wysokość przechowywania | 14 m | |
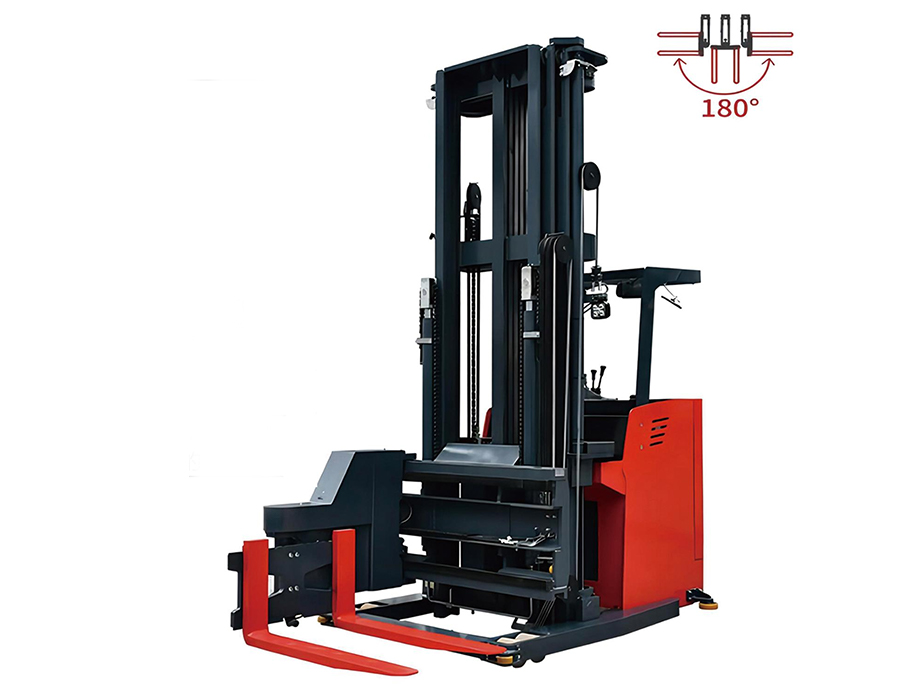
| Sprzęt pomocniczy | Obsługiwane za pomocą układnic trójstronnych po szynach prowadzących, z nawigacją indukcyjną elektromagnetyczną. Obsługuje tryby pracy typu man-up i unit-up. Maksymalna wysokość podnoszenia wynosi 14 metrów, przy szerokości korytarza roboczego 1,5–2 m, co pozwala na większe wykorzystanie powierzchni magazynowej. | |
| Dostępność | Stała prędkość dostępu | |
| Główne branże zastosowań | Nadaje się do scenariuszy z dużą objętością ładunku, rzadkim przemieszczaniem ładunku, wysokimi wymaganiami logistycznymi i dużą dostępną wysokością magazynu w świetle. |
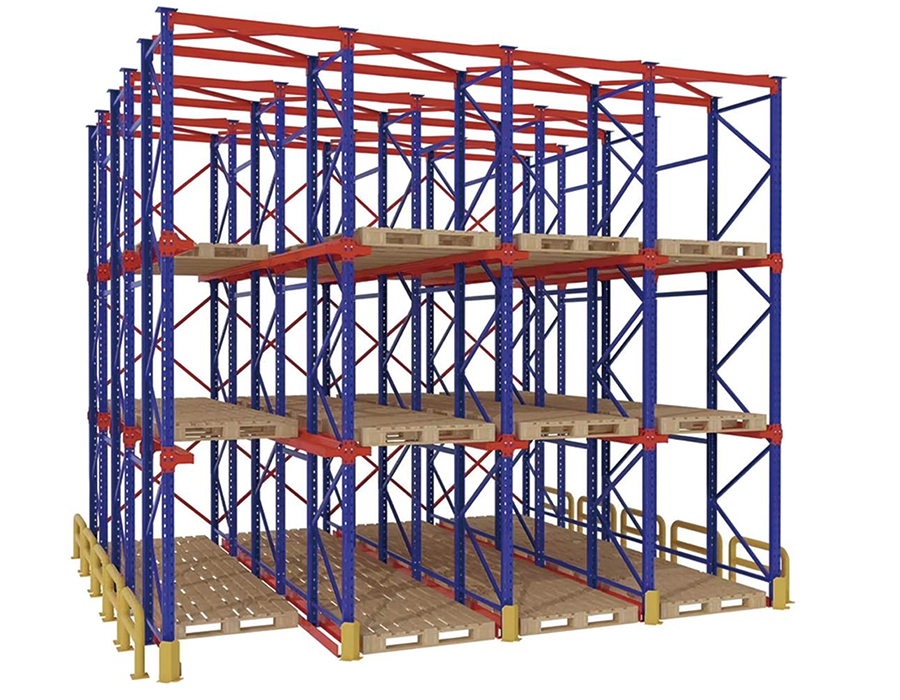
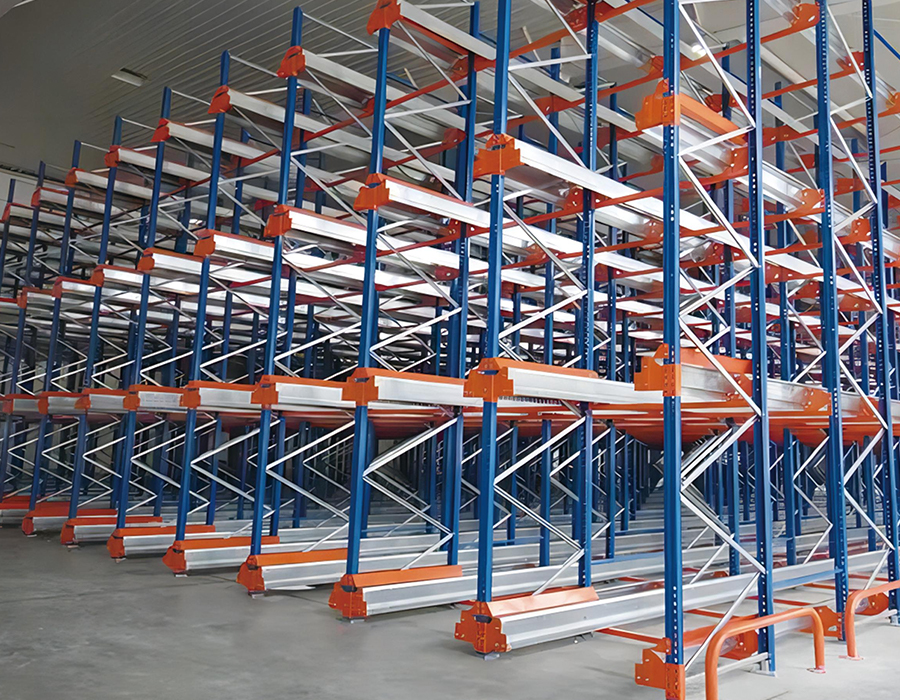
| | Typ stojaka | Stojak wahadłowy |
| Metoda rotacji | Pierwsze weszło, ostatnie wyszło (FILO) / Pierwsze weszło, pierwsze wyszło (FIFO) | |
| Gęstość przechowywania | 70% | |
| Maksymalna wysokość przechowywania | 11 m | |
| Sprzęt pomocniczy | Kompatybilny z ciężkimi wózkami wysokiego składowania i dwukierunkowymi wózkami wahadłowymi. | |
| Dostępność | Stała prędkość dostępu | |
| Główne branże zastosowań | Nadaje się do przechowywania dużych ilości produktów o małej różnorodności i dużych partii na jednostkę SKU, np. w przypadku sprzedaży hurtowej, chłodni, wyrobów tytoniowych, żywności, produktów dla dzieci (pieluchy), artykułów awaryjnych itp. |
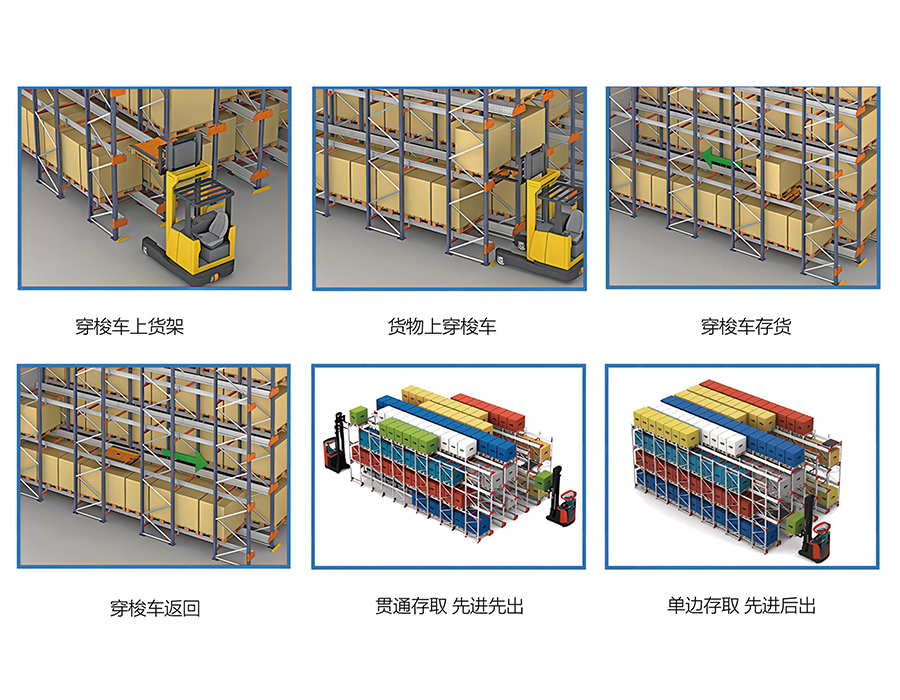
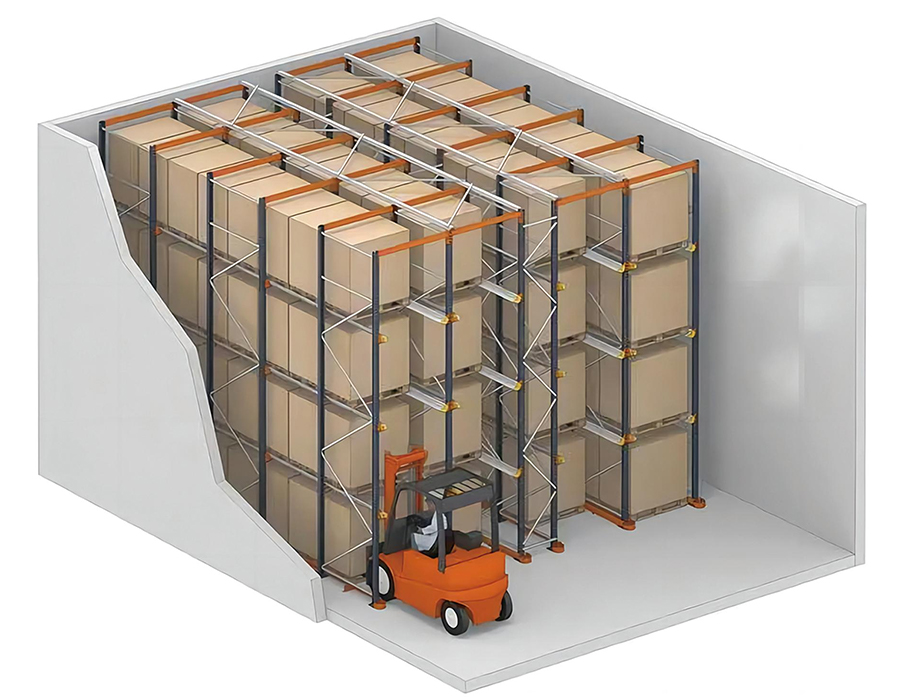
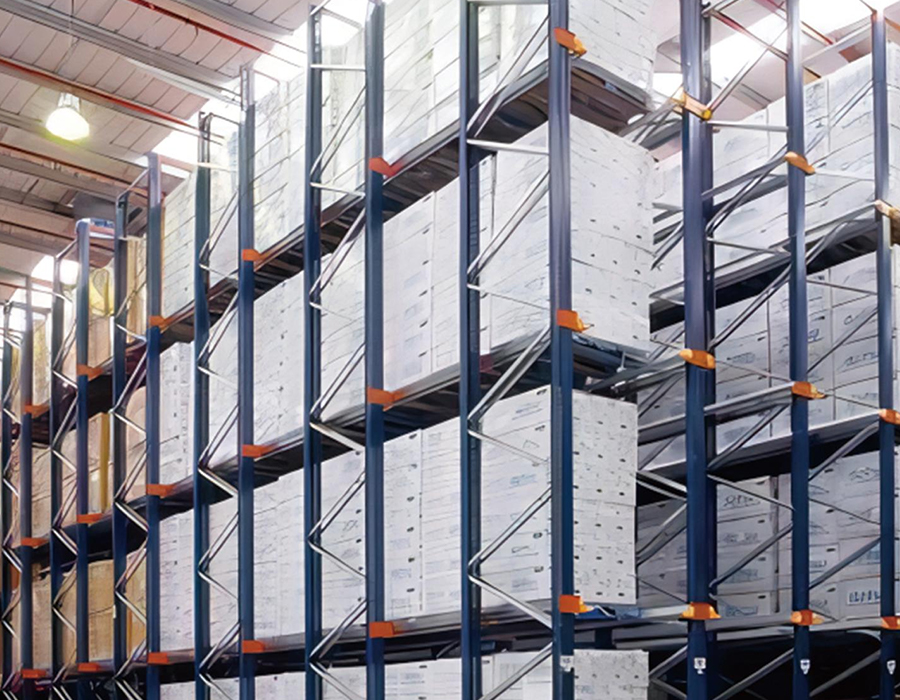
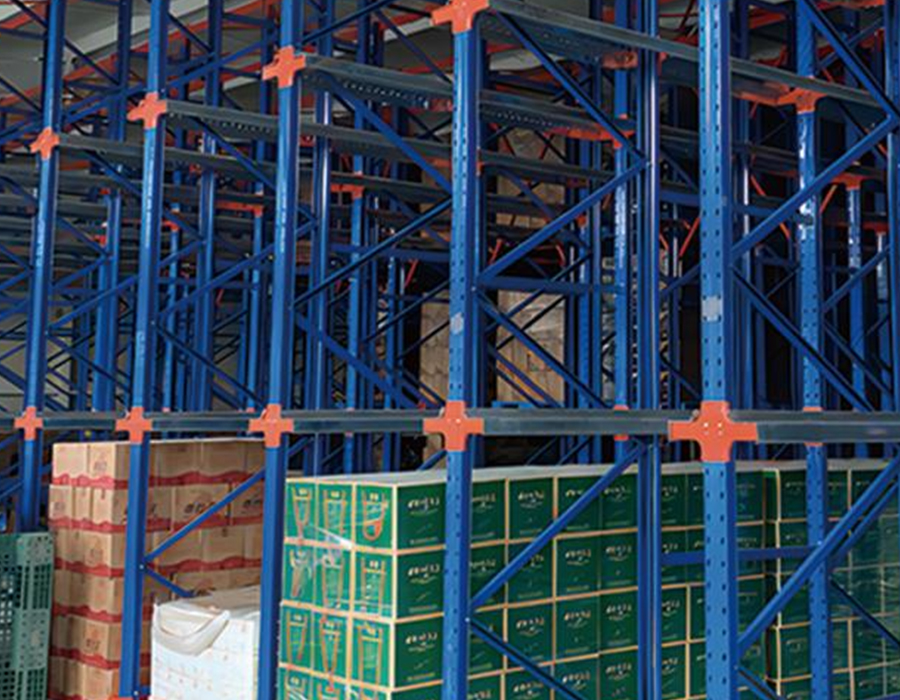
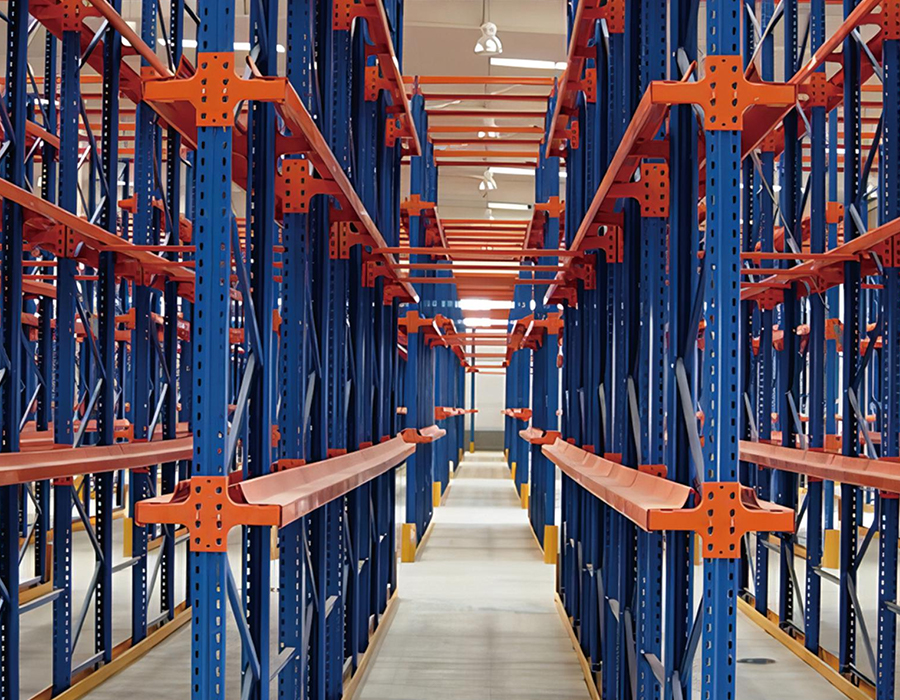
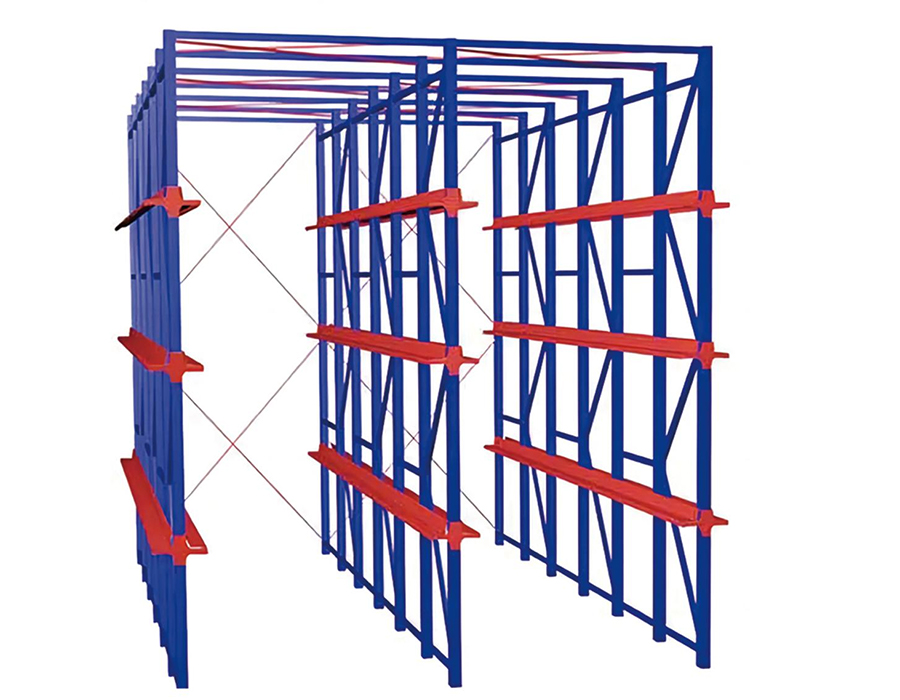
| | Typ półki | Regał wjezdny/przejezdny |
| Metoda obrotu | Pierwsze weszło, ostatnie wyszło (FILO) | |
| Wskaźnik pojemności pamięci | 50% | |
| Maksymalna wysokość przechowywania | 10 m | |
| Sprzęt pomocniczy | Kompatybilny z wózkami wysokiego składowania o dużej wytrzymałości | |
| Szybkość dostępu | Stała prędkość dostępu | |
| Główne branże zastosowań | Nadaje się do przechowywania dużych ilości produktów o małej różnorodności i dużych partii na jednostkę SKU, np. w przypadku sprzedaży hurtowej, chłodni, wyrobów tytoniowych, żywności itp. |
Wyobraź sobie magazyn pod koniec zmiany: palety z gotowymi towarami czekające w hali odbiorcze...
Przeczytaj więcejKiedy wózek widłowy zrzuca pełną paletę na belkę regału, konstrukcja otrzymuje ciężar większy ...
Przeczytaj więcejFirma Anhui Huijian Intelligent Equipment Co., Ltd. przyjęła niedawno delegację przedstawicieli n...
Przeczytaj więcejDlaczego stojaki na formy są podstawowym narzędziem przepływu pracy W każdym środowisku ...
Przeczytaj więcejCo to są lekkie regały bezśrubowe? Lekkie regały bezśrubowe to rodzaj regału magazynoweg...
Przeczytaj więcejNośność wydrukowana na arkuszu specyfikacji przemysłowych regałów paletowych o dużej wytrzymałości nie jest stałą właściwością materiału — jest to obliczona wartość wynikająca z interakcji pomiędzy gatunkiem stali, grubością przekroju (grubością), geometrią profilu i wysokością nieusztywnionej kolumny. Dwa regały o identycznym gatunku stali i podanej nośności mogą zachowywać się zupełnie inaczej pod obciążeniem, jeśli ich profile pionowe różnią się. To rozróżnienie ma ogromne znaczenie przy ocenie ofert dostawców, które zawierają jedynie liczbę pojemności bez określenia przekroju.
Profile pionowe kolumn w system regałów paletowych o dużej wytrzymałości Profile są zazwyczaj formowane na rolkach w sekcje otwarte lub półzamknięte — najczęstsze to profile C, profile I oraz profile w kształcie łezki lub kolumny skrzynkowej stosowane w zastosowaniach wysokiego składowania. Otwarte kanały C są ekonomiczne i proste w produkcji, ale mają mniejszy promień bezwładności wokół słabej osi, co czyni je bardziej podatnymi na wyboczenie boczne pod ściskaniem osiowym wraz ze wzrostem wysokości. Zamknięte lub półzamknięte kolumny skrzynkowe rozprowadzają materiał dalej od osi neutralnej w obu kierunkach, znacznie poprawiając odporność na wyboczenie – dlatego praktycznie we wszystkich regałach powyżej 10 metrów stosuje się profile zamknięte skrzynkowe lub grubościenne.
Redukcja miernika to powszechna metoda obniżania kosztów, którą trudno wykryć bez pomiaru. Nominalny słupek o grubości 2,0 mm wyprodukowany przy rzeczywistej grubości 1,7 mm traci około 15% swojego pola przekroju poprzecznego i nieproporcjonalnie większą część swojego momentu bezwładności. Praktyczną konsekwencją jest regał, który spełnia deklarowaną nośność w idealnych warunkach testów laboratoryjnych, ale ma zmniejszone marginesy bezpieczeństwa w rzeczywistych warunkach mimośrodowego obciążenia, uderzeń lub sił dynamicznych wywołanych działaniem wózka widłowego. Kupujący powinni określić minimalne tolerancje grubości w umowach zaopatrzeniowych i zażądać certyfikatów materiałowych wraz z raportami z kontroli wymiarowej.
Ugięcie belki w załadowanych regałach paletowych to nie tylko kwestia estetyczna – to sygnał strukturalny mający bezpośrednie konsekwencje dla redystrybucji ładunku i integralności złączy. Normy branżowe, w tym norma dotycząca regałów FEM 10.2.02 i chińska norma GB/T 25820, określają, że ugięcie poziomej belki pod pełnym obciążeniem znamionowym nie powinno przekraczać rozpiętości/200 jako granicy użyteczności. W przypadku standardowej rozpiętości belki wynoszącej 2700 mm odpowiada to maksymalnemu ugięciu w połowie rozpiętości wynoszącemu 13,5 mm. Przekroczenie tego limitu nie gwarantuje natychmiastowej awarii, ale wskazuje, że belka pracuje na krawędzi obwiedni projektowej.
To, co dzieje się konstrukcyjnie, gdy belki nadmiernie się uginają, jest często źle rozumiane. Podstawowym ryzykiem nie jest pęknięcie belki, lecz stopniowe poluzowanie łącznika belki ze słupem pod wpływem powtarzających się cykli ładowania i rozładowywania. W większości systemów regałów paletowych do dużych obciążeń wykorzystuje się zaczepowe złącze blokujące, w którym wypustka belki wchodzi w wyciętą szczelinę w kolumnie pionowej. Kiedy belki wielokrotnie odchylają się i powracają do stanu pierwotnego podczas dynamicznego umieszczania palet, łącznik doświadcza mikroruchów w punkcie połączenia. Z czasem powoduje to utwardzanie stali na końcówce haka, ostatecznie powodując pękanie zaczepu lub deformację szczeliny, co zmniejsza opór wyciągania złącza znacznie poniżej jego wartości znamionowej.
Podejście naprawcze nie zawsze polega na zwiększaniu głębokości belki. Czasami bardziej efektywnym rozwiązaniem jest zmniejszenie szerokości przęsła — zmiana rozpiętości z 2700 mm na 2400 mm radykalnie zmniejsza maksymalny moment zginający i ugięcie bez proporcjonalnego zwiększania ciężaru stali. Nasz Przemysłowe regały paletowe o dużej wytrzymałości są zaprojektowane ze stosunkiem rozpiętości do głębokości zweryfikowanym na podstawie rzeczywistych obliczeń ugięcia, a nie tylko tabel obciążenia statycznego, co zapewnia utrzymanie długoterminowej integralności złącza przez cały okres użytkowania systemu.
Standardowe obliczenia obciążenia regałów paletowych zakładają, że ładunki palet są wyśrodkowane na belkach, przy czym paleta jest całkowicie podparta pomiędzy dwiema szynami belek. W praktyce palety często zwisają z czoła belki, są osadzone asymetrycznie pomiędzy szynami lub są umieszczane tak, aby ich podłużnice biegły równolegle do belki, a nie prostopadle. Każde z tych odchyleń wprowadza mimośrody ładunku, których nie uwzględniają standardowe tabele nośności, a które występują rutynowo w magazynach o dużej przepustowości.
Kiedy paleta wystaje poza czoło belki przedniej o 100–150 mm – co jest typowe dla palet GMA w przypadku mniejszych szerokości przęsła – efektywny punkt obciążenia przesuwa się do przodu w stosunku do pionowej płaszczyzny ramy. Wprowadza to moment wywracający na belce przedniej, który łącznik musi wytrzymać oprócz pionowego obciążenia ścinającego. Łączne zapotrzebowanie może przekroczyć znamionowy opór wyciągania złącza przy obciążeniach znacznie mniejszych od podanej nośności palety belki. Ten sam efekt występuje, gdy palety są umieszczane z podłużnicami równoległymi do belek, tworząc dwa skoncentrowane obciążenia liniowe, a nie rozproszony kontakt powierzchniowy na całej podstawie palety.
Praktycznym rozwiązaniem stosowanym w systemach regałów paletowych o dużej wytrzymałości obsługujących nieregularne palety jest instalacja prętów podtrzymujących palety — poprzeczek umieszczonych prostopadle do belek w środku przęsła. Pręty te stanowią trzeci punkt styku palet, przekształcając obciążenie punktowe w obciążenie rozproszone i redukując ugięcie belki nawet o 40% przy tej samej masie palety. Zapobiegają także wypadaniu palet pomiędzy belkami w przypadku awarii łącznika belek, co stanowi dodatkową dodatkową funkcję bezpieczeństwa.
Głębokość ramy pionowej — wymiar mierzony od przodu do tyłu pomiędzy dwiema kolumnami pionowymi tworzącymi ramę — jest często określana jako minimum niezbędne do utrzymania deklarowanego obciążenia, które w przypadku standardowych regałów selektywnych o pojedynczej głębokości wynosi zazwyczaj 800 mm lub 1000 mm. Jednakże głębokość ramy ma bezpośredni i znaczący wpływ na stabilność systemu regałowego w obliczu sił wywracających, a wybór minimalnej głębokości we wszystkich zastosowaniach jest fałszywą oszczędnością w środowiskach o dużym obciążeniu.
| Głębokość ramy | Typowe zastosowanie | Przełamanie oporu | Podstawowy wpływ na ślad | Względny koszt materiału |
| 600mm | Lekkie i średnie obciążenia, małe wysokości | Niski | Minimalne | Bazowe odniesienie |
| 800mm | Standardowe regały selektywne do 8m | Umiarkowane | Niewielki wpływ na przejście | 8–12% |
| 1000 mm | Regały paletowe o dużej wytrzymałości, wysokie składowanie | Dobrze | Umiarkowane | 18–22% |
| 1200 mm | Bardzo duże obciążenia, strefy sejsmiczne, AS/RS | Znakomicie | Znaczące — wymaga przeprojektowania przejścia | 28–35% |
W systemach regałów paletowych wysokiego składowania o długości powyżej 10 metrów współczynnik smukłości słupa — jego wysokość podzielona przez minimalny promień bezwładności — staje się decydującym parametrem projektowym, a nie samym obciążeniem osiowym. Głębsze ramy z natury usztywniają słupek w większej poziomej odległości od linii środkowej słupa, co zwiększa efektywny promień bezwładności zespołu ramy i podnosi krytyczne obciążenie wyboczeniowe. Dlatego też dodatkowy koszt materiałów ramy o średnicy 1000 mm lub 1200 mm jest zwykle uzasadniany zmniejszeniem wymaganej masy sekcji pionowej, co częściowo równoważy dodatkowy koszt szerszych ukośnych elementów usztywniających.
Większość pracowników magazynu, a nawet wiele zespołów zakupowych zakłada, że śruby kotwiące do regałów wytrzymują przede wszystkim poziome siły ścinające — boczne naciski spowodowane uderzeniami wózków widłowych lub aktywnością sejsmiczną. W rzeczywistości najważniejszym przypadkiem obciążenia kotw do podstawy regałów w większości konfiguracji regałów paletowych do dużych obciążeń jest pionowe rozciąganie, a nie poziome ścinanie. Zrozumienie tego odwraca logikę dotyczącą specyfikacji i kontroli kotew.
Mechanizm jest prosty: gdy rama regału poddawana jest momentowi wywracającemu — czy to spowodowanemu mimośrodowym ładunkiem paletowym, uderzeniem wózka widłowego na wysokości, czy bocznym przyspieszeniem sejsmicznym — płyta podstawy po stronie rozciąganej ramy unosi się, a nie ślizga. Śruba kotwowa po tej stronie musi wytrzymać pełną siłę rozciągającą. W przypadku regału o dużej wytrzymałości o wysokości 10 m, obciążonego do 4000 kg na poziom na pięciu poziomach, obliczona siła podnosząca na kotwie rozciąganej pod wpływem uderzenia obliczeniowego może przekroczyć 15–20 kN. Standardowe kotwy rozprężne M12 w standardowym betonie osiągają siłę wyrywania wynoszącą zaledwie 8–12 kN, w zależności od głębokości zakotwienia i gatunku betonu, czyli znacznie poniżej zapotrzebowania.
Prawidłowe podejście do specyfikacji obejmuje trzy zweryfikowane parametry: wytrzymałość betonu na ściskanie w miejscu montażu (minimum C25 dla większości zastosowań o dużych obciążeniach), głębokość osadzenia kotwy (nie tylko długość śrub – efektywne osadzenie po uwzględnieniu grubości płyty podstawowej i dowolnej zaprawy wyrównującej) oraz odległość krawędzi od najbliższego złącza lub krawędzi betonowej. Wyniki testów wyrywania kotew testowych zainstalowanych na miejscu są najbardziej niezawodną metodą weryfikacji i powinny być wymagane w każdym projekcie, w którym obliczone zapotrzebowanie na wyporność zbliża się do ponad 60% katalogowej nośności kotwy na wyrywanie.
Szerokość korytarza w A Przemysłowe regały paletowe o dużej wytrzymałości układ to nie tylko decyzja dotycząca zarządzania ruchem — to ograniczenie inżynierii systemów, które jednocześnie określa typ wózka widłowego, maksymalną wysokość regału, przepustowość i całkowitą gęstość przechowywania. Zmienne te są ze sobą ściśle powiązane, a optymalizacja jednej bez modelowania pozostałych daje nieoptymalne wyniki, których skorygowanie po instalacji jest kosztowne.
Każda z trzech głównych kategorii naw tworzy odrębny zestaw kaskadowych ograniczeń:
W Huijian nasz proces projektowania układu zaczyna się od specyfikacji wózka widłowego, a nie na niej. Zaprojektowanie najpierw systemu regałów, a następnie wybór odpowiedniego wózka widłowego jest częstym błędem w kolejności, który wymusza kompromisy zarówno w zakresie szerokości korytarza, jak i wysokości regału, co zmniejsza ogólną wydajność magazynu.
Grubość powłoki proszkowej jest specyfikacją najczęściej cytowaną przy porównywaniu jakości wykończenia powierzchni u dostawców przemysłowych regałów paletowych o dużej wytrzymałości. Powszechnie przytacza się standardową specyfikację grubości suchej powłoki wynoszącej 60–80 mikronów, a większość renomowanych producentów spełnia ten próg. Jednak sama grubość powłoki nie jest pełnym wskaźnikiem odporności na korozję i trwałości przyczepności powłoki w rzeczywistych warunkach przemysłowych – proces obróbki wstępnej przed nałożeniem proszku jest bardziej krytyczną zmienną.
Standardowa sekwencja obróbki wstępnej stali do regałów przemysłowych obejmuje odtłuszczanie, wytrawianie powierzchni lub śrutowanie w celu usunięcia zgorzeliny walcowniczej i rdzy, fosforanowanie w celu utworzenia powłoki konwersyjnej, która wiąże się chemicznie z powierzchnią stali, oraz końcowe płukanie pasywacyjne przed nałożeniem proszku. Warstwa fosforanowa stanowi podstawę przyczepności – bez niej powłoki proszkowe nałożone na gołą lub niewłaściwie przygotowaną stal ulegną rozwarstwieniu na krawędziach cięcia i w strefach uderzenia w ciągu 12–24 miesięcy w środowisku wilgotnym lub aktywnym chemicznie, niezależnie od grubości powłoki. Testowanie w mgle solnej zgodnie z normą ISO 9227 po minimum 500 godzinach stanowi znaczący wyznacznik jakości; dostawcy powinni być w stanie dostarczyć certyfikaty testów, a nie tylko specyfikacje.
W przypadku zastosowań w chłodniach, gdzie regały pracują w temperaturach poniżej -20°C, standardowe poliestrowe powłoki proszkowe stają się kruche i tracą odporność na uderzenia. Powłoki hybrydowe epoksydowo-poliestrowe lub cynkowanie ogniowe są odpowiednimi specyfikacjami w tych środowiskach. Wybór między nimi wiąże się z kompromisem między kosztem a dostępnością: cynkowanie ogniowe zapewnia doskonałą długoterminową odporność na korozję i wytrzymuje uszkodzenia mechaniczne bez rozwarstwiania, ale uszkodzonych ocynkowanych sekcji nie można naprawiać w terenie za pomocą farby, natomiast elementy z powłoką hybrydową można naprawić. Dzięki sześciu liniom produkcyjnym i wewnętrznym procesom powlekania w zakładzie o powierzchni 58 000 metrów kwadratowych utrzymujemy bezpośrednią kontrolę nad jakością obróbki wstępnej na każdym etapie – czego nie mogą w sposób niezawodny zagwarantować zlecone procesy powlekania.
Tablice informacyjne dotyczące ładunku — tabliczki montowane na regałach, które wyświetlają maksymalne dopuszczalne obciążenia na przęsło, na poziom belki i na ramę pionową — są wymagane zgodnie z większością krajowych norm dotyczących regałów przemysłowych, w tym chińską GB/T 25820 i europejską EN 15635. W praktyce często są one traktowane jako formalność, a nie narzędzie operacyjne, co znacznie zmniejsza ich wartość bezpieczeństwa.
Prawidłowo określona informacja o obciążeniu systemu regałów paletowych do dużych obciążeń powinna zawierać więcej niż jedną całkowitą liczbę stanowisk. Przydatne operacyjnie powiadomienia o obciążeniu zawierają następujące informacje:
Bardziej praktycznym wyzwaniem jest to, że powiadomienia o ładunku są skuteczne tylko wtedy, gdy czytający je personel rozumie, co oznaczają liczby w kontekście rzeczywistego stanu zapasów. Udźwig 2000 kg na poziom belki jest dla operatora wózka widłowego liczbą abstrakcyjną, chyba że został przełożony na konkretną liczbę palet i odniesienie do typu produktu. Obiekty, które uzupełniają standardowe powiadomienie o załadunku kartą referencyjną dotyczącą konkretnego produktu — na przykład „maksymalnie 2 palety produktu A lub 1 paleta produktu B na poziom” — zgłaszają znacznie lepsze przestrzeganie przez operatorów limitów ładunku w porównaniu z tymi, które zamieszczają jedynie powiadomienie zgodne ze standardami technicznymi.
Nasz profesjonalny zespół
Jest gotowy Cię wspierać.


 Producenci regałów magazynowych