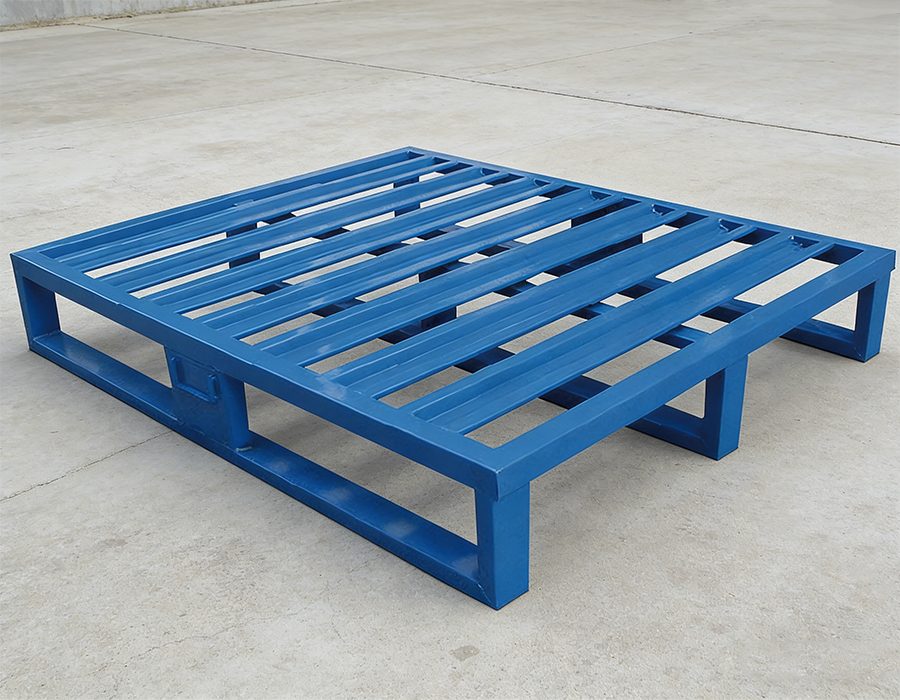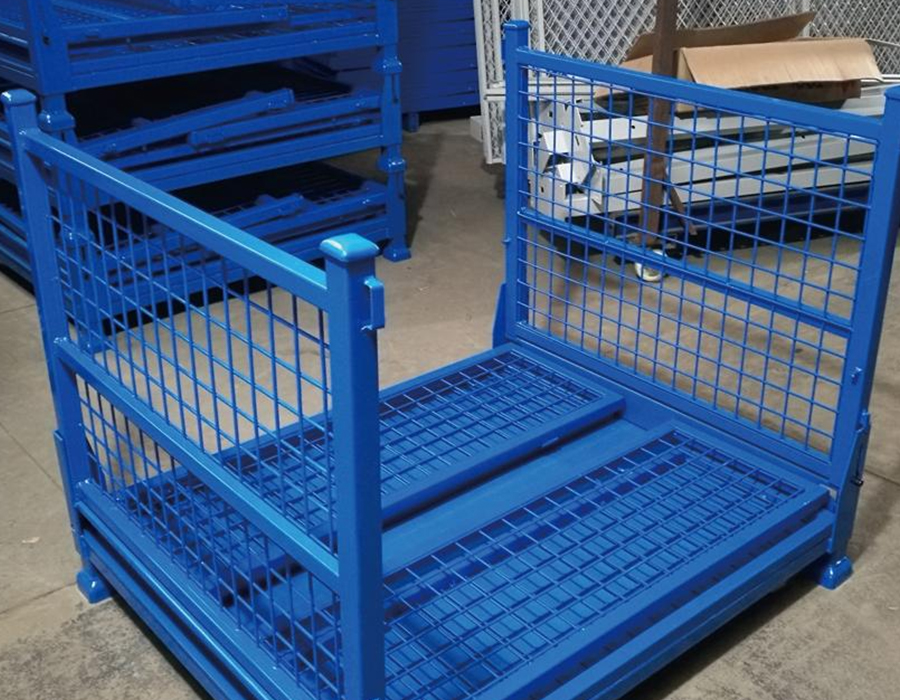
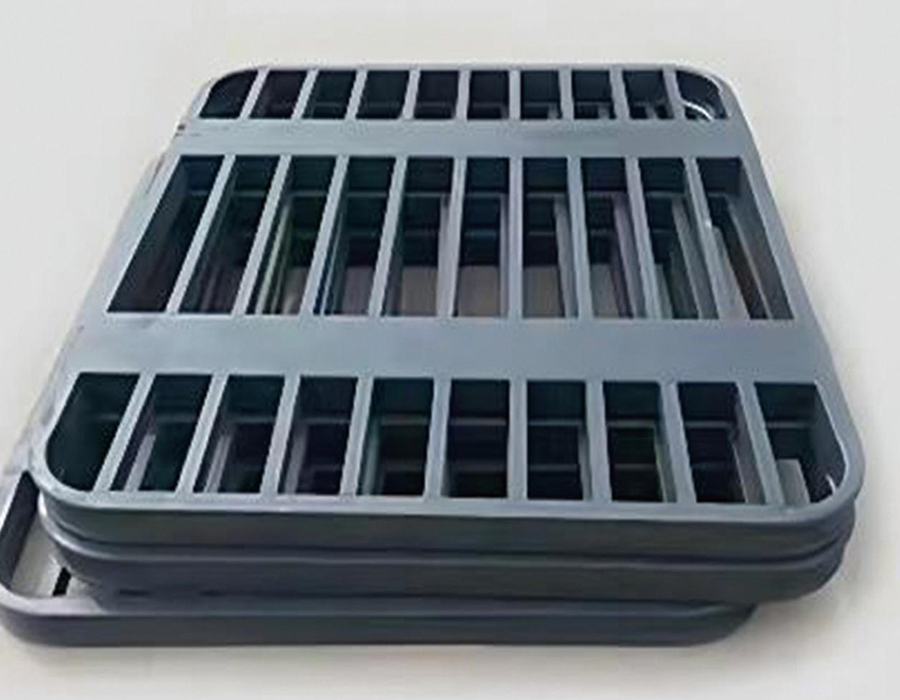
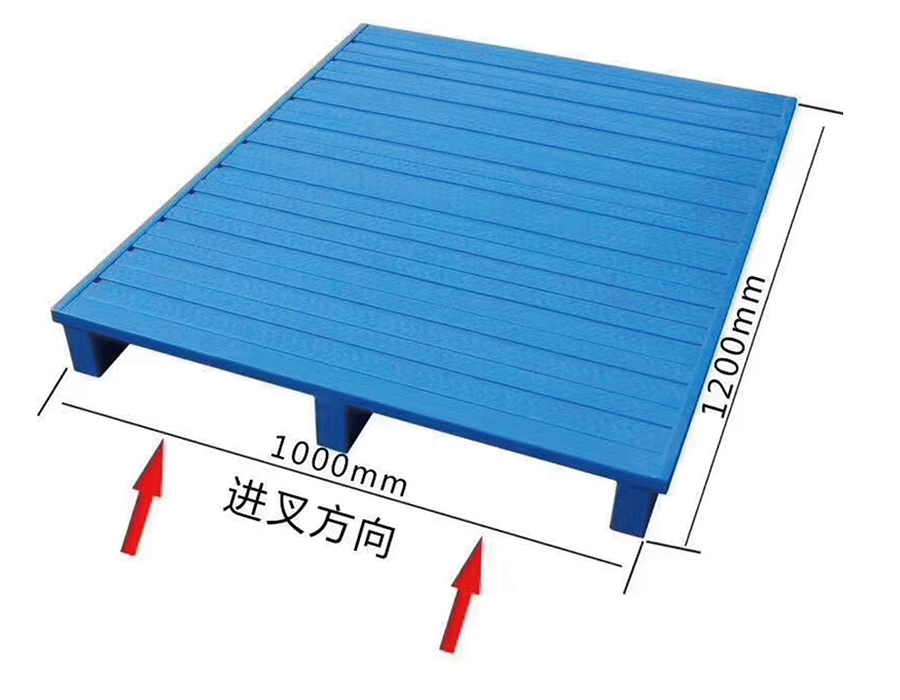
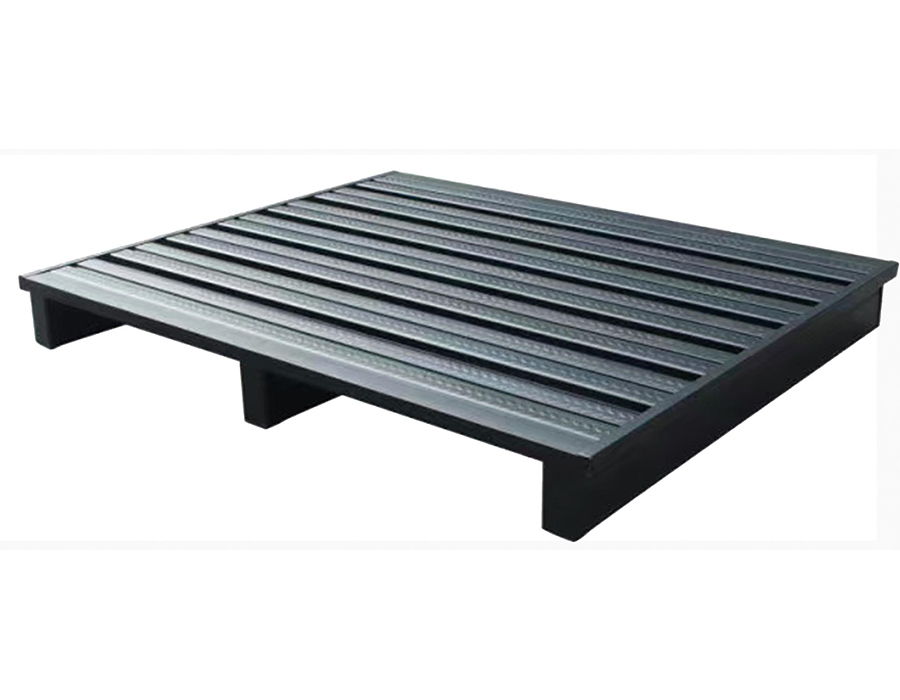
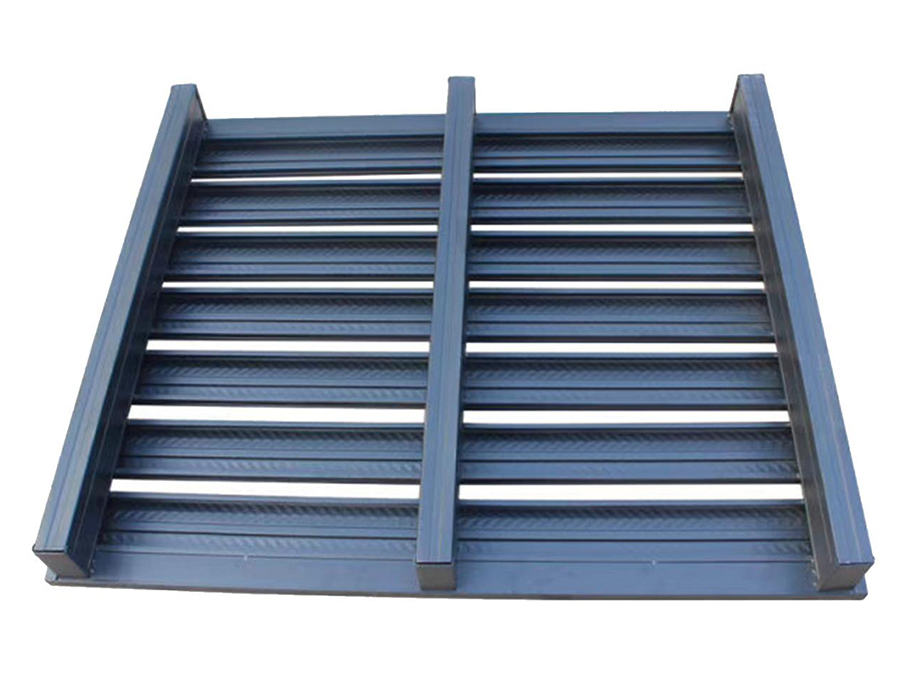
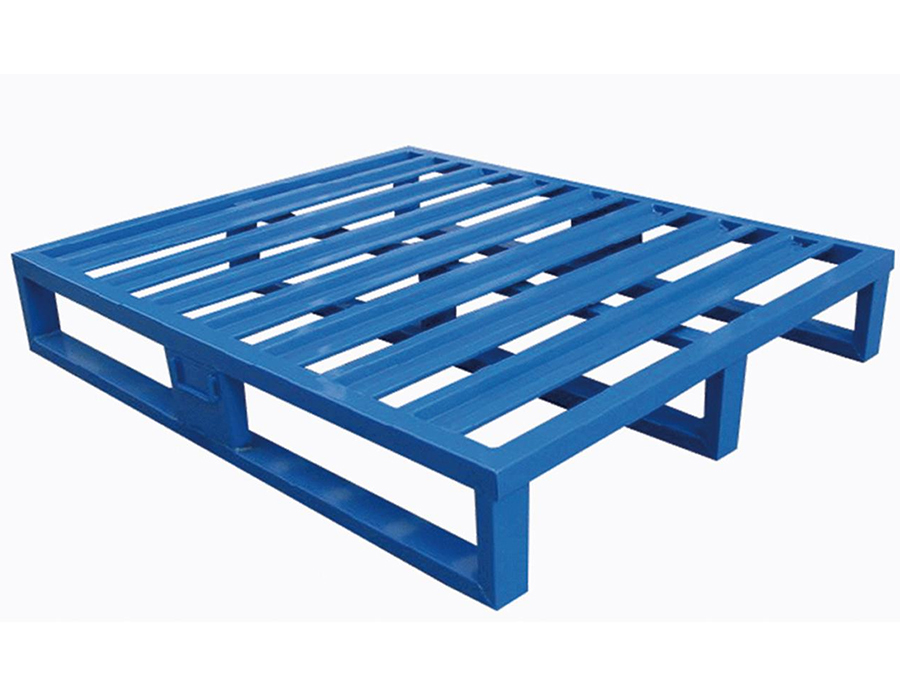
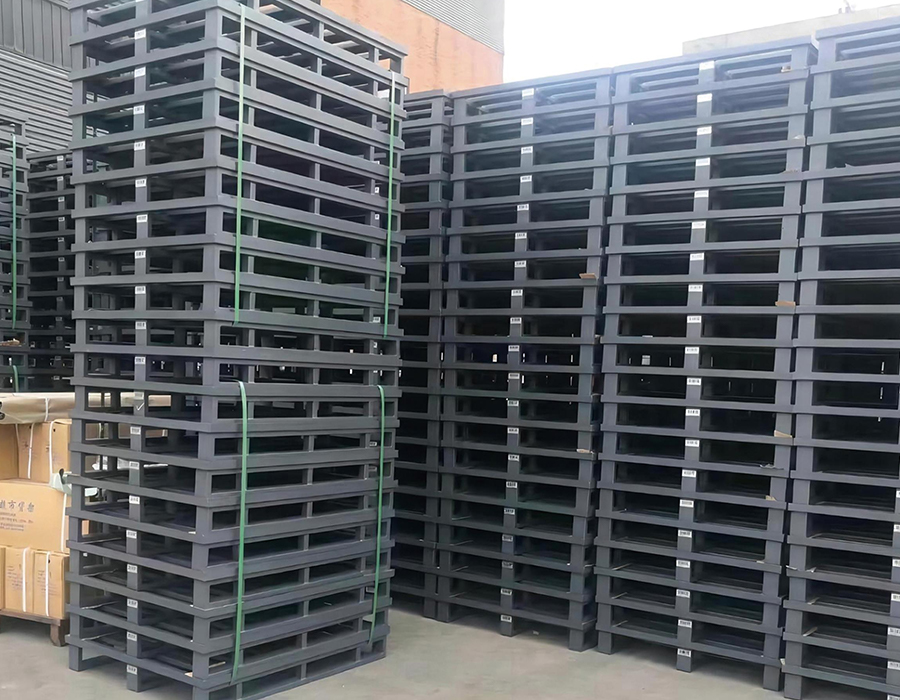
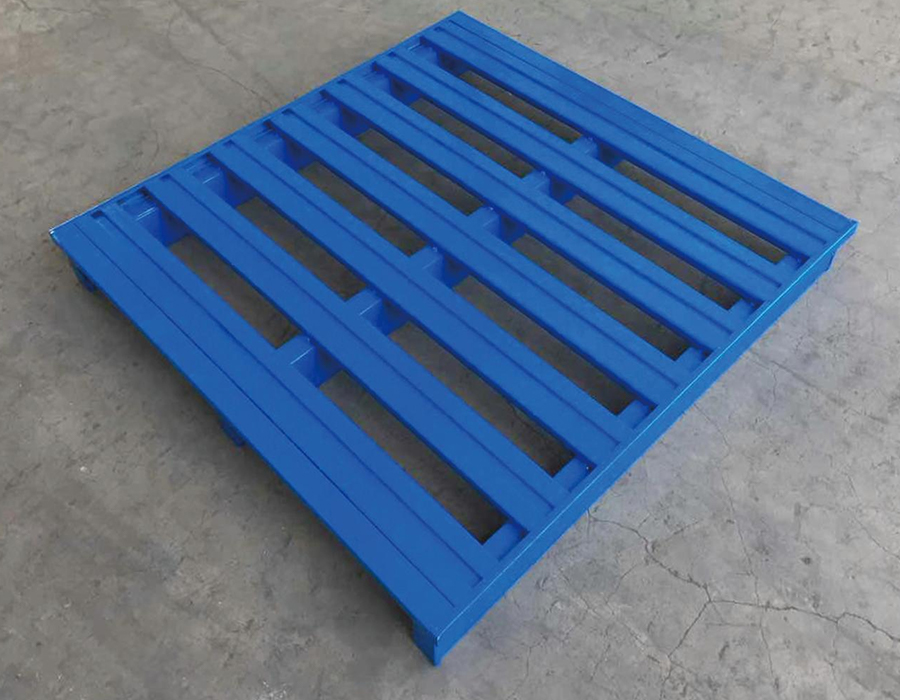
Palety metalowe są wykonane ze stali konstrukcyjnej lub blachy stalowej ocynkowanej, co zapewnia nośność statyczną 5 ton na jednostkę, trzykrotnie dłuższą żywotność w porównaniu z paletami plastikowymi i dziesięciokrotnie dłuższą niż palety drewniane oraz znacznie niższy całkowity koszt posiadania w warunkach intensywnego transportu mechanicznego o wysokiej częstotliwości w magazynach przemysłowych.
Standardowe wymiary 1000 x 1200 x 125 mm są w pełni kompatybilne z głównymi systemami regałów i specyfikacjami wózków widłowych. Antypoślizgowa powierzchnia platformy zapobiega przesuwaniu się ładunku podczas przenoszenia, a konstrukcja wejścia dla wózka widłowego umożliwia wjazd wózkiem widłowym z czterech lub dwóch stron, co pozwala na dostosowanie się do szerokiej gamy konfiguracji sprzętu do obsługi.
Wyjątkowa sztywność stali i wysokiej jakości wykończenie powierzchni zapewniają nośność i właściwości antypoślizgowe, które przewyższają porównywalne produkty konkurencji o równoważnym gatunku materiału, z wszechstronną kompatybilnością w przypadku układania podłóg, przechowywania na regałach i zastosowań z rotacją transportu, zapewniając długą i niezawodną żywotność.
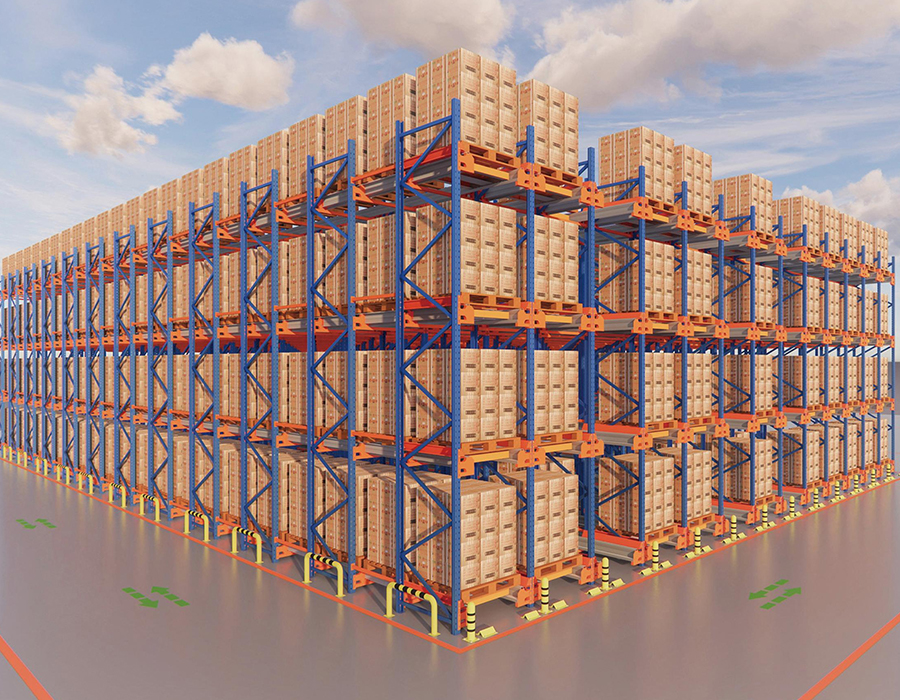
Szeroko stosowane w przemyśle ciężkim, chemicznym, stalowym, montażu samochodów i dużych obiektach logistycznych — preferowany wybór w zautomatyzowanych magazynach wysokiego składowania i operacjach zmechanizowanych, gdzie trwałość palet i stabilność ładunku przy powtarzalnym transporcie z dużą częstotliwością nie podlegają negocjacjom.
Wyobraź sobie magazyn pod koniec zmiany: palety z gotowymi towarami czekające w hali odbiorcze...
Przeczytaj więcejKiedy wózek widłowy zrzuca pełną paletę na belkę regału, konstrukcja otrzymuje ciężar większy ...
Przeczytaj więcejFirma Anhui Huijian Intelligent Equipment Co., Ltd. przyjęła niedawno delegację przedstawicieli n...
Przeczytaj więcejDlaczego stojaki na formy są podstawowym narzędziem przepływu pracy W każdym środowisku ...
Przeczytaj więcejCo to są lekkie regały bezśrubowe? Lekkie regały bezśrubowe to rodzaj regału magazynoweg...
Przeczytaj więcejPalety stalowe z możliwością układania w stosy są produkowane przy użyciu jednego z trzech podstawowych podejść konstrukcyjnych — tłoczony pokład ze spawanymi nogami z rur, całkowicie spawana rama konstrukcyjna z siatką lub pokładem kratowym oraz zespół profili formowanych na rolkach z połączeniami śrubowymi lub spawanymi. Każda metoda generuje inną wewnętrzną ścieżkę obciążenia, co ma bezpośrednie konsekwencje dla sposobu przenoszenia obciążeń punktowych z towarów, zębów wózków widłowych i sił układania w stosy przez konstrukcję palety.
Tłoczone palety pokładowe skupiają naprężenia na styku płaskiej powierzchni pokładu i kolumn nóg. Pod dużymi obciążeniami punktowymi — takimi jak podstawa maszyny lub blok silnika spoczywający na małej powierzchni — w przypadku tłoczonych pokładów mogą wystąpić pęknięcia naprężeniowe wokół strefy spawania nóg, jeśli grubość stali pokładu jest niewystarczająca dla danego zastosowania. Minimalna grubość pokładu 3,0 mm z ciągłym spawaniem obwodowym do ramy nóg to praktyczny próg dla średnich i ciężkich zastosowań przemysłowych. W pełni spawane palety z ramą konstrukcyjną rozkładają obciążenia bardziej równomiernie na same elementy ramy, dzięki czemu są bardziej tolerancyjne na obciążenia mimośrodowe. Siatka lub krata w tych konstrukcjach jest przede wszystkim powierzchnią podtrzymującą produkt, a nie elementem konstrukcyjnym, co oznacza, że wybór prawidłowego rozmiaru otworu siatki ma znaczenie w przypadku małych lub nieregularnych towarów, które mogą odkształcić się lub spaść przez duże otwory.
Zespoły profili formowanych na walcach zapewniają najlepszy stosunek wytrzymałości do masy, gdy geometria profilu jest dobrze zaprojektowana — prowadnica o przekroju kapeluszowym lub skrzynkowym osiąga wysoką sztywność zginania przy użyciu mniejszej ilości stali niż równoważna płyta płaska. Nasze centrum badawczo-rozwojowe w firmie Huijian koncentruje się szczególnie na optymalizacji profili sprzętu magazynowego, a ta sama logika inżynierska zastosowana w konstrukcji naszych belek regałowych informuje, w jaki sposób podchodzimy do wydajności strukturalnej w konstrukcji palet stalowych.
Mechanizm układania w stosy to cecha, która najbardziej odróżnia rodziny palet stalowych od siebie, a wybór pomiędzy systemami słupków stałych, zdejmowanych i składanych ma znaczące konsekwencje operacyjne, które wykraczają daleko poza wysokość przechowywania.
Stałe słupki narożne są trwale przyspawane do ramy palety i zapewniają najwyższą sztywność układania. Stanowią one właściwy wybór, gdy wysokość składowania jest stała, towary są zawsze układane według tego samego schematu załadunku, a palety są obsługiwane wyłącznie za pomocą wózka widłowego — ponieważ stałych słupków nie można usunąć w celu zagnieżdżenia, gdy są puste, generują one znaczne koszty logistyki zwrotów. Stos czterech załadowanych palet ze słupkami stałym zajmuje taką samą powierzchnię podłogi jak pojedyncza paleta; stos czterech pustych palet ze stałymi słupkami zajmuje również tę samą powierzchnię podłogi, ale wymaga znacznie więcej przestrzeni w pionie niż równoważny system składanych lub zdejmowanych słupków zwracanych na płasko. W przypadku operacji o dużej objętości, w których setki pustych palet trafiają z powrotem do łańcucha dostaw, ta różnica w gęstości składowania pustych ładunków bezpośrednio przekłada się na stopień wykorzystania pojazdów ciężarowych i koszty transportu.
Zdejmowane słupki wkładane są do narożnych gniazd na platformie paletowej i zabezpieczane za pomocą zamków sworzniowych, zacisków ciernych lub kołnierzy śrubowych. Po zdemontowaniu platformę paletową i słupki można układać piętrowo, zmniejszając wysokość pustego stosu składającego się z czterech jednostek z około 1600–1800 mm do poniżej 400 mm, co oznacza zmniejszenie pionowej przestrzeni do przechowywania pustych towarów o 75–80%. Kompromisem jest sztywność złącza: połączenie słupka z gniazdem wprowadza pewien stopień ruchu, który zmniejsza ogólną stabilność układania w stosy, szczególnie pod wpływem sił poprzecznych podczas transportu. Określenie tulei słupków o minimalnej głębokości osadzenia wynoszącej 60 mm i wymuszonym mechanizmie blokującym zamiast samego utrzymywania tarcia znacznie zmniejsza to ryzyko.
W składanych stalowych systemach palet zastosowano zawiasowe ramy boczne, które po opróżnieniu składają się płasko na podstawę. Oferują najlepszą gęstość pustego powrotu, ale mają bardziej złożone mechanizmy zawiasów, które są podatne na uszkodzenia w trudnych warunkach obsługi. Zużycie sworznia zawiasu jest głównym problemem w długoterminowej konserwacji; Specyfikacja sworzni zawiasów ze stali hartowanej i konstrukcja umożliwiająca łatwą wymianę na miejscu znacznie wydłuża żywotność. W przypadku operacji, które wymagają zarówno sztywności układania ładunków, jak i wydajnego powrotu na pusto, systemy składane ze wzmocnionymi zespołami zawiasów stanowią najlepszy kompromis inżynieryjny.
Właściwa obróbka powierzchni dla palety metalowe zależy w dużej mierze od środowiska operacyjnego — nie tylko od wnętrza magazynu, ale od pełnego cyklu, przez który przechodzi paleta, w tym zewnętrznych miejsc składowania, transportu kontenerów, przechowywania w chłodni oraz wszelkich narażeń na działanie środków chemicznych lub zmywania. Obróbka, która działa odpowiednio w centrum dystrybucji suchej, może zawieść w ciągu kilku miesięcy w środowisku przetwórstwa spożywczego lub logistyki przybrzeżnej.
| Leczenie | Typowa grubość | Odporność na mgłę solną | Odpowiednie środowiska | Kluczowe ograniczenia |
| Elektrostatyczna powłoka proszkowa | 60–100 µm | 500–800 godzin | W pomieszczeniu sucho/lekka wilgotność | Wióry na krawędziach uderzeniowych; słaba regeneracja zarysowań |
| Cynkowanie ogniowe | 45–85 µm cynku | 1500–2000 godz | Na zewnątrz, w chłodni, do mycia | Różnice w tolerancji wymiarowej; cięższy |
| Uszczelniacz cynkowany galwanicznie | Uszczelniacz cynkowy o grubości 8–15 µm | 300–500 godzin | Wewnątrz umiarkowana wilgotność | Cieńsza warstwa cynku; ograniczona przydatność na zewnątrz |
| Warstwa nawierzchniowa podkładu epoksydowego | Łącznie 120–180 µm | 800–1200 godz | Narażenie chemiczne, w kontakcie z żywnością | Wyższy koszt aplikacji; wymaga przygotowania do wybuchu |
| Goła stal (naoliwiona) | — | <100 godz | Tylko do krótkotrwałego użytku w pomieszczeniach zamkniętych | Szybko rdzewieje; nieodpowiednie do większości zastosowań logistycznych |
Często pomijanym czynnikiem jest obróbka krawędzi i szwów spawalniczych. Krawędzie cięcia i strefy spawania to pierwsze miejsca, w których rozpoczyna się korozja, ponieważ przyczepność powłoki jest najsłabsza pod ostrymi kątami i w strefach wpływu ciepła. Określenie minimalnej grubości powłoki na krawędziach – zazwyczaj wymagające pozostawienia co najmniej 60% grubości płaskiej powierzchni po nałożeniu – i zapewnienie, że odpryski spawalnicze zostaną zeszlifowane przed obróbką, to wskaźniki jakości odróżniające trwałe palety od tych, na których pojawiają się plamy rdzy w pierwszym roku użytkowania.
Wymiary kieszeni na zęby palet stalowych nie są ustandaryzowane w całej branży, a niedopasowanie geometrii kieszeni palet do wymiarów zębów wózka widłowego jest poważnym źródłem uszkodzeń operacyjnych i nieefektywności obsługi. Podstawowe wymiary, które należy określić, to szerokość i wysokość otworu kieszeni, długość kanału zęba (głębokość w palecie) oraz prześwit pomiędzy górną krawędzią zęba a dolną powierzchnią tarasu.
W standardowych wózkach widłowych z przeciwwagą zwykle stosuje się zęby o szerokości 100–125 mm i grubości 35–45 mm. Kieszeń na zęby o szerokości wewnętrznej 130 mm i wysokości wewnętrznej 50 mm zapewnia odpowiedni prześwit przy wejściu i wyjściu bez nadmiernego luzu bocznego, który mógłby pozwolić na przesuwanie się palety podczas podnoszenia. Jednakże wózki wysokiego składowania — powszechnie stosowane w regałach o wąskich korytarzach — często mają większy rozstaw zębów i różne profile zębów. Gdy palety stalowe są przeznaczone do użytku w mieszanym flocie sprzętu do transportu bliskiego, zaprojektowanie kieszeni dostosowanych do geometrii zębów wózka widłowego o większym zasięgu, a nie geometrii zębów przeciwwagi, zapobiega powszechnemu problemowi zębów wózka wysokiego składowania, które technicznie wchodzą do kieszeni, ale pod obciążeniem stykają się z bocznymi ścianami kieszeni, naprężając ramę kieszeni, a nie podtrzymują ładunek na powierzchni zębów.
Palety z czterokierunkowym wejściem – w których kieszenie na zęby przebiegają w obu osiach – wprowadzają złożoność konstrukcyjną: przecięcie kieszeni krzyżowych zmniejsza podparcie pokładu w środkowej strefie palety, czyli dokładnie tam, gdzie momenty zginające są największe przy równomiernie rozłożonych obciążeniach. Dobrze zaprojektowane stalowe palety z czterokierunkowym wejściem kompensują to wzmocnionym środkowym grzbietem biegnącym pomiędzy przecięciami kieszeni. Sprawdzenie, czy występuje to wzmocnienie, to szybka kontrola w terenie, która pozwala odróżnić palety czterokierunkowe o solidnej konstrukcji od tych, w przypadku których pokład będzie uginał się po umiarkowanym użytkowaniu.
Często błędnie stosowanym założeniem przy układaniu palet stalowych jest to, że znamionowe obciążenie dynamiczne na paletę odnosi się jednakowo do każdej jednostki w stosie. W rzeczywistości dolna paleta w dowolnej kolumnie piętrowej przenosi skumulowane obciążenia ze wszystkich jednostek znajdujących się nad nią, a sposób, w jaki te obciążenia są przenoszone przez słupki lub ramy do układania, powoduje koncentrację naprężeń w strefach narożnych, która może przekroczyć tolerancję obciążenia punktowego platformy, nawet jeśli całkowity ciężar mieści się w zakresie znamionowym na paletę.
Rozważmy czterowysoki stos palet, każda załadowana do 800 kg. Dolna paleta przenosi 3200 kg nałożonego na siebie ładunku, przenoszonego w całości przez cztery punkty styku słupków narożnych. Jeżeli każda powierzchnia styku wynosi 50×50 mm, nominalny nacisk łożyska w każdym punkcie styku wynosi 3200 kg ÷ 4 punkty styku ÷ 0,0025 m² = 3200 kPa — znacznie powyżej tego, co większość powłok podłóg magazynowych i niektóre mieszanki betonowe jest w stanie wytrzymać bez uszkodzenia powierzchni i znacznego skupionego naprężenia w strefie narożnej dolnej palety. Z tego powodu obciążenia znamionowe układania w stosy w renomowanych specyfikacjach są podawane oddzielnie od obciążeń znamionowych pojedynczych jednostek i dlatego wartość nośności układania w stosy jest zwykle niższa na jednostkę niż nośność pojedynczego poziomu.
Planując konfiguracje układania w stosy, zawsze uzyskaj podane przez producenta obciążenie stosu – a nie obciążenie dynamiczne na półkę – i zastosuj współczynnik bezpieczeństwa co najmniej 1,25 × dla środowisk, w których stos może podlegać niewielkim wpływom przejeżdżających wózków widłowych lub wibracjom pochodzącym z pobliskich maszyn. Nasz zespół techniczny w firmie Huijian zapewnia wskazówki dotyczące konfiguracji układania w stosy jako standardową część procesu specyfikacji produktu, pomagając klientom uniknąć scenariuszy nadmiernego układania, które mogłyby zagrozić zarówno integralności palet, jak i bezpieczeństwu podłogi.
Palety stalowe mają teoretyczną trwałość użytkową wielokrotnie dłuższą niż palety drewniane, ale osiągnięcie tej trwałości wymaga zorganizowanego protokołu kontroli i konserwacji, a nie działania od „od uruchomienia do awarii”. Najczęstsze rodzaje usterek w paletach stalowych o długim okresie użytkowania są przewidywalne i wykrywalne na długo, zanim spowodują spadki ładunku lub zdarzenia związane z obsługą.
Ustanowienie systemu znakowania identyfikatorów palet — nawet prostego numeru wytłoczonego na każdej jednostce — umożliwia powiązanie dokumentacji konserwacyjnej z poszczególnymi paletami, co umożliwia wczesną identyfikację jednostek powodujących duże awarie i zbadanie, czy przyczyną jest wada produkcyjna, określone stanowisko przeładunku lub przechowywany określony rodzaj produktu.
Nasz profesjonalny zespół
Jest gotowy Cię wspierać.


 Producenci regałów magazynowych