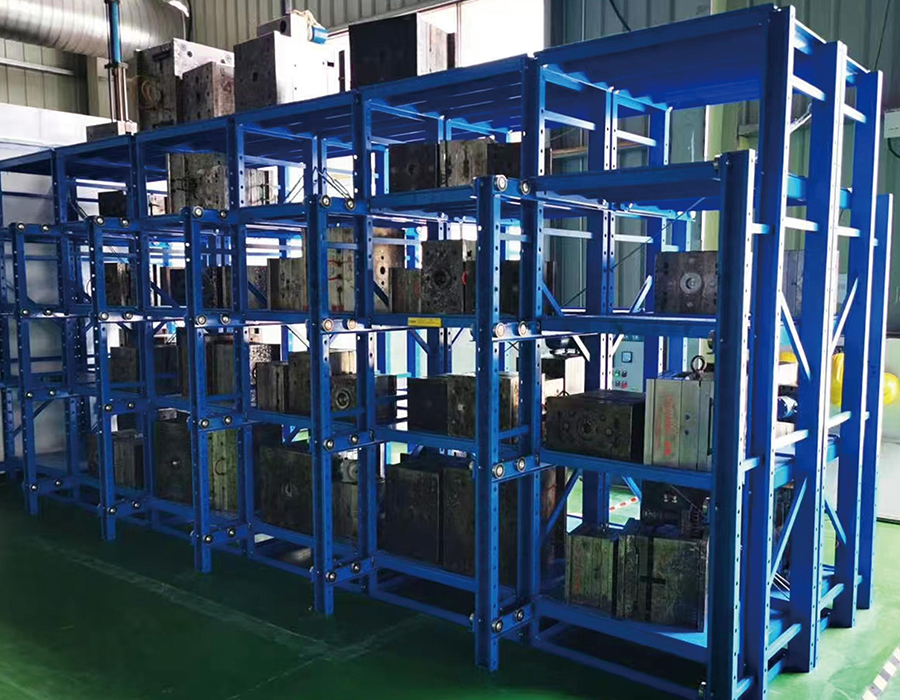
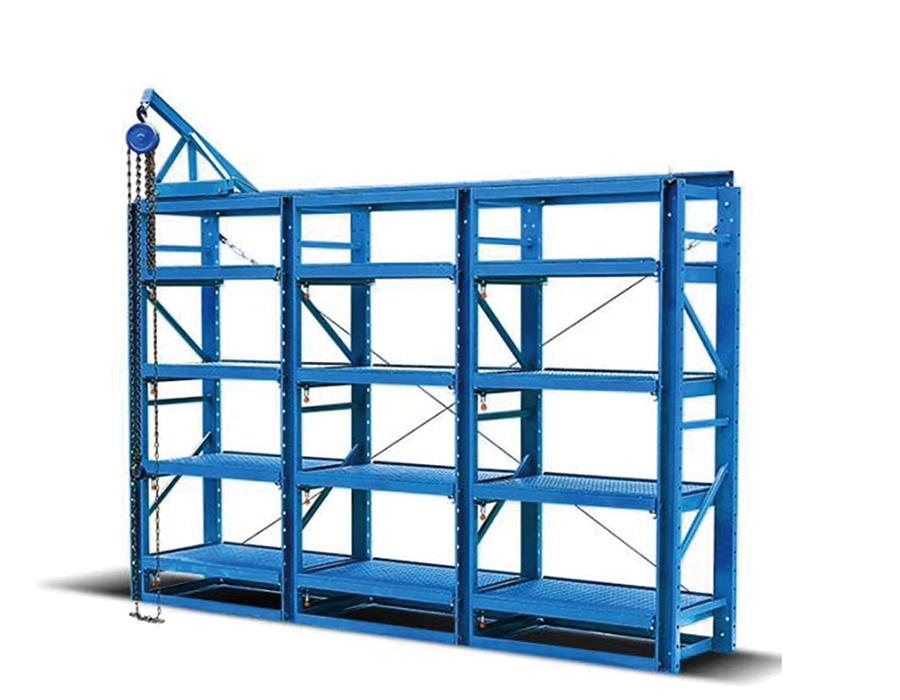
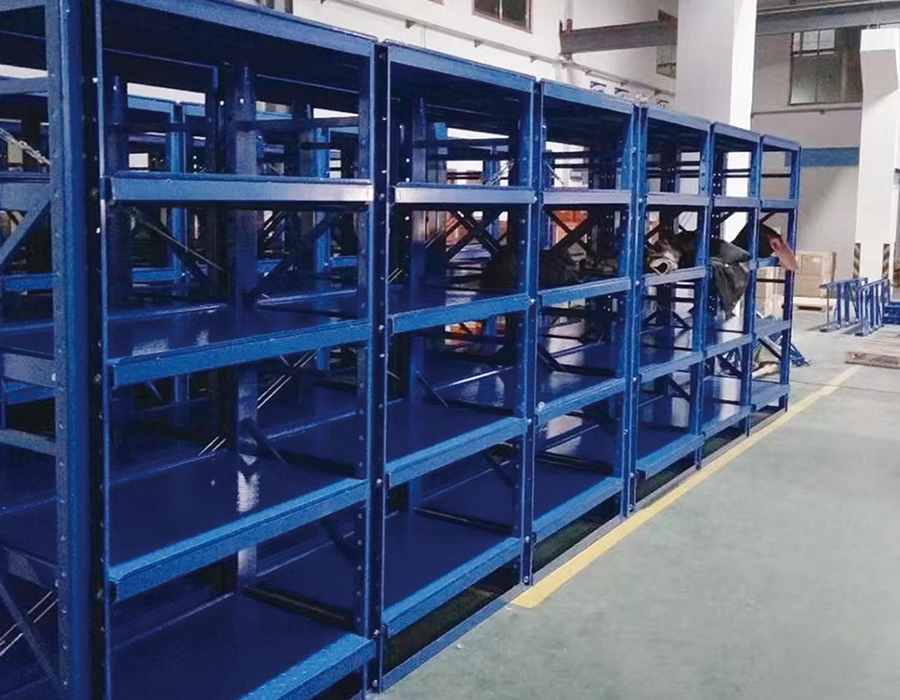
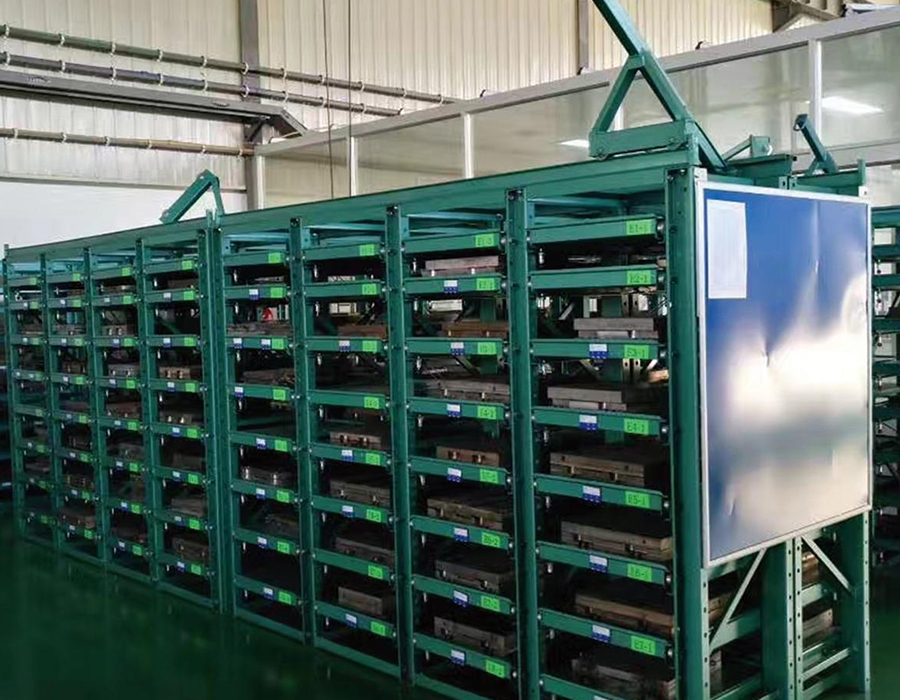
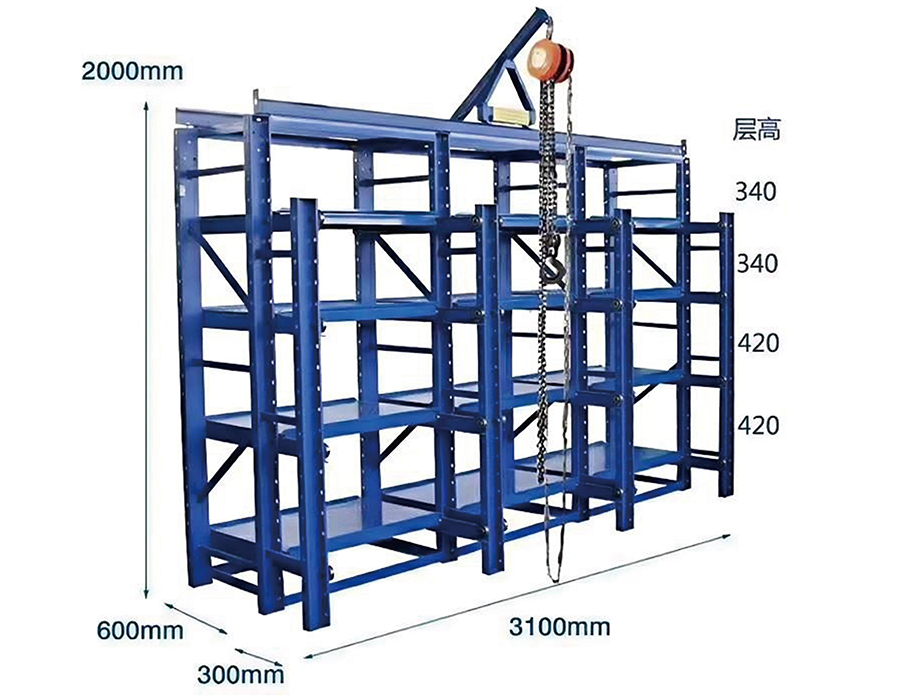
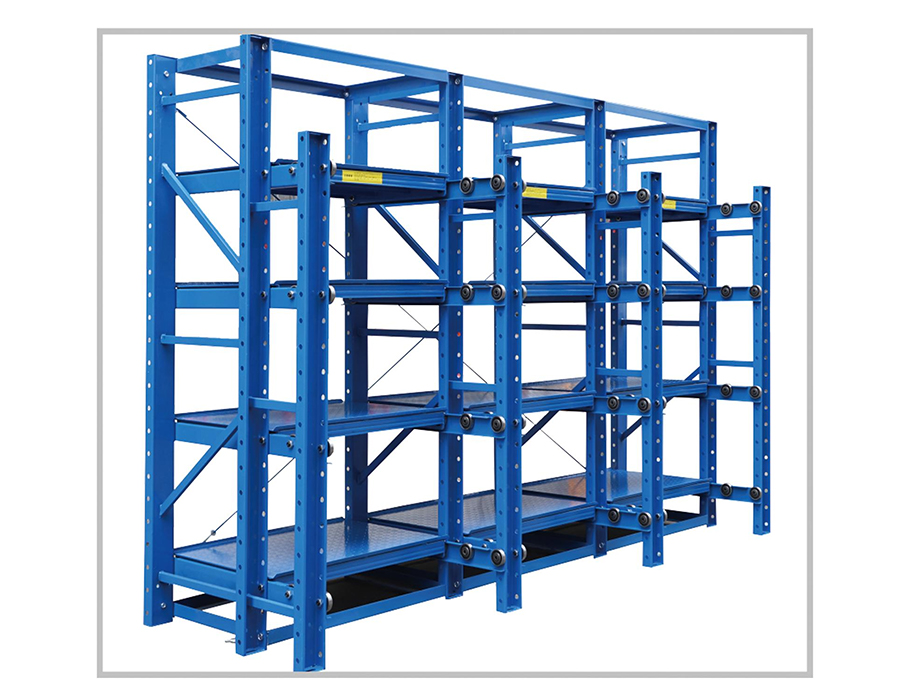
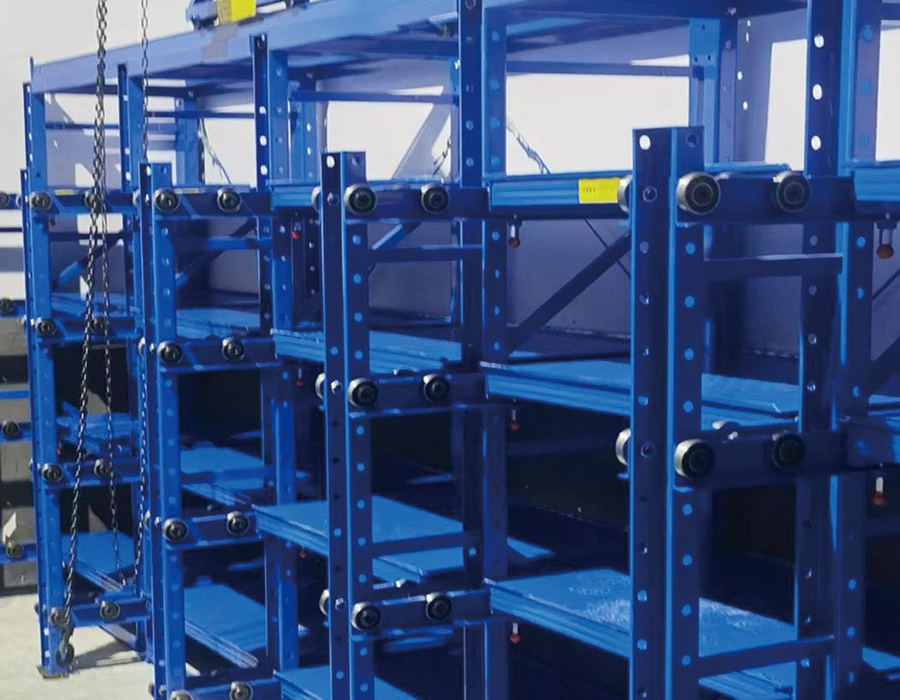
Regały na formy szufladowe to specjalnie zaprojektowane systemy przechowywania służące do zorganizowanego przechowywania, klasyfikacji i wyszukiwania narzędzi przemysłowych, dostępne w konfiguracjach półotwartych i całkowicie otwartych, aby dopasować je do różnych wymiarów form, ciężarów i częstotliwości dostępu w szerokim zakresie środowisk produkcyjnych.
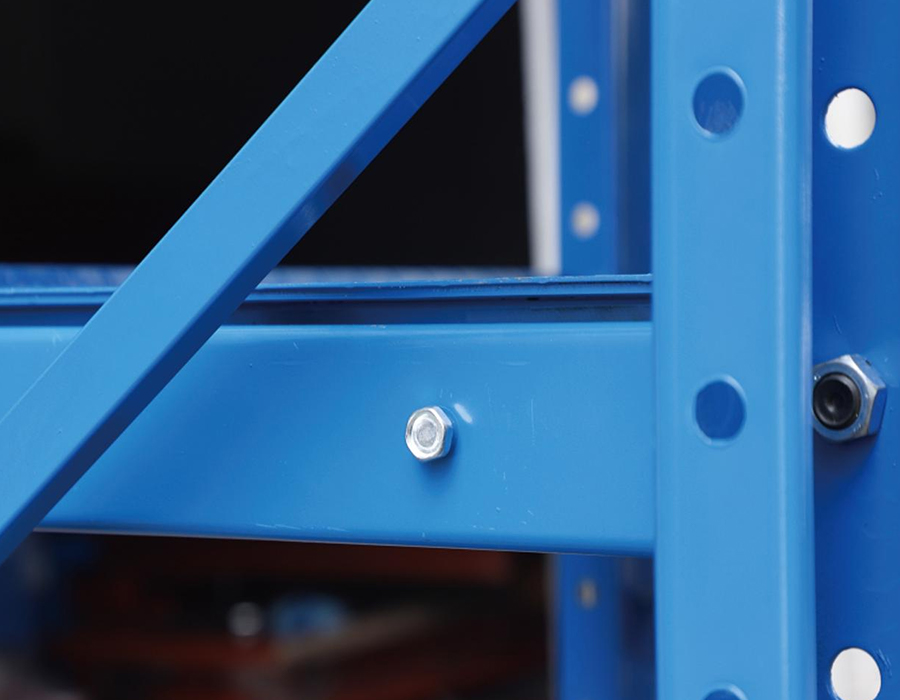
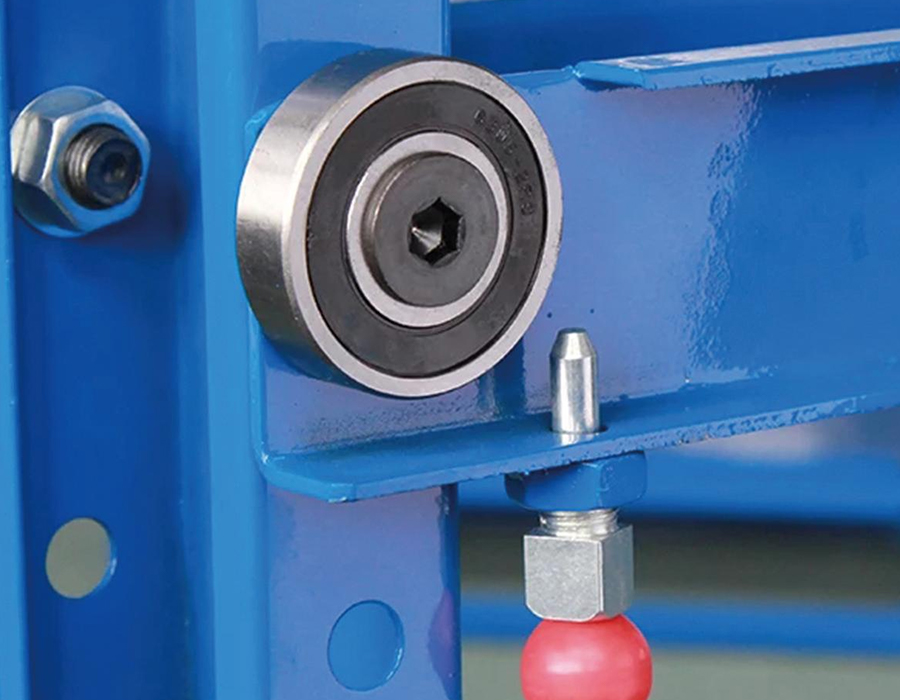
Podstawowa konstrukcja składa się ze słupków i belek poprzecznych ze stali kanałowej o wysokiej wytrzymałości lub stali walcowanej na zimno, z szufladami zamontowanymi na precyzyjnych prowadnicach, zapewniającymi płynną i łatwą obsługę. Każda szuflada jest wyposażona w blokadę bezpieczeństwa pozycjonowania i śruby zabezpieczające przed wypadaniem, aby utrzymać stabilność formy podczas przechowywania i zapobiec uszkodzeniom spowodowanym niezamierzonym przemieszczeniem.
Nośność jednej szuflady wynosi od 200 kg do 3000 kg; całkowicie otwarty model o dużej wytrzymałości wytrzymuje 1200 kg na szufladę i jest dostarczany ze zintegrowanym urządzeniem podnoszącym do załadunku i wyjmowania bez użycia suwnic lub dużych wózków widłowych. Mechanizm blokujący strukturalnie zapobiega jednoczesnemu wysuwaniu więcej niż jednej szuflady, eliminując ryzyko niestabilności środka ciężkości związane z wieloma otwartymi poziomami.
Odporna na rdzę, chroniąca przed wilgocią i kurzem obróbka powierzchni chroni przechowywane narzędzia przed degradacją środowiska. Podstawowe zastosowania obejmują produkcję mechaniczną, oprzyrządowanie samochodowe, formowanie wtryskowe i produkcję elektroniki — zapewniając wymiernie wyższą wydajność wymiany form oraz niższe koszty zużycia i uszkodzeń narzędzi.
Wyobraź sobie magazyn pod koniec zmiany: palety z gotowymi towarami czekające w hali odbiorcze...
Przeczytaj więcejKiedy wózek widłowy zrzuca pełną paletę na belkę regału, konstrukcja otrzymuje ciężar większy ...
Przeczytaj więcejFirma Anhui Huijian Intelligent Equipment Co., Ltd. przyjęła niedawno delegację przedstawicieli n...
Przeczytaj więcejDlaczego stojaki na formy są podstawowym narzędziem przepływu pracy W każdym środowisku ...
Przeczytaj więcejCo to są lekkie regały bezśrubowe? Lekkie regały bezśrubowe to rodzaj regału magazynoweg...
Przeczytaj więcejw stojaki na formy do przechowywania o dużej wytrzymałości, typu szufladowego w mechanizmie wysuwania szuflady skupiają się największe wymagania inżynieryjne, a mimo to jest to element najczęściej niedoceniany w zamówieniach budżetowych. Szuflada formy może przenosić obciążenia od 500 kg do ponad 5000 kg, w zależności od zastosowania, i musi płynnie przenosić to obciążenie na odległość 600–1200 mm bez ugięć bocznych, bez zacięć pod obciążeniem mimośrodowym i niezawodnie działać przez tysiące cykli. Wymagań tych nie można spełnić, zwiększając standardowe, lekkie prowadnice do szuflad.
Dwa dominujące typy systemów przedłużeń stosowanych w przemysłowych stojakach do form to stalowe prowadnice z łożyskami wałeczkowymi i profilowane systemy szyn prowadzących z wózkami z kulkami obiegowymi. W prowadnicach łożysk tocznych zastosowano rolki ze stali hartowanej poruszające się w kanałach formowanych na zimno — są wytrzymałe, odporne na zanieczyszczenia i łatwe w utrzymaniu, ale ich nośność na jednostkę szerokości jest ograniczona przez naprężenia stykowe rolek. W przypadku szuflad o masie przekraczającej 2000 kg pojedyncza para prowadnic rolkowych staje się niepraktyczna bez bardzo dużego rozstawu, co z kolei zwiększa całkowitą szerokość półki regału. Systemy profilowanych szyn prowadzących — zasadniczo szyny ruchu liniowego zapożyczone z technologii obrabiarek — osiągają znacznie wyższe obciążenia dynamiczne w węższym przekroju poprzecznym, ale są bardziej wrażliwe na niewspółosiowość podczas instalacji i wymagają czystszego środowiska pracy, aby osiągnąć swoją znamionową żywotność.
Krytycznym parametrem specyfikacji jest nie tylko nośność statyczna, ale także nośność dynamiczna w przypadku powtarzających się cykli rozciągania. System prowadnic wytrzymujący obciążenie statyczne 3000 kg może mieć trwałość zmęczeniową wynoszącą zaledwie 20 000 cykli pełnego wydłużenia przy tym obciążeniu, co w formierni pracującej na dwie zmiany dziennie oznacza mniej więcej dwa do trzech lat, zanim konieczna będzie wymiana łożyska. Kupujący powinni poprosić o ocenę dynamicznego cyklu obciążenia, a nie polegać wyłącznie na wartościach nośności statycznej przy porównywaniu specyfikacji szaf na formy typu szufladowego.
Ciężar formy jest prawie zawsze podawany jako ciężar netto samego zespołu formy – rdzenia, płyt gniazda i systemu wypychaczy. Liczba ta pojawia się na kartach form i jest używana przez większość kierowników produkcji przy określaniu wymagań dotyczących przechowywania. Jednakże rzeczywiste obciążenie, jakie musi przenosić szufladowy stojak na formy, jest stale wyższe od nominalnej masy formy, czasami ze znacznym marginesem, ze względu na dodatkową masę, która gromadzi się w warunkach przechowywania.
W praktyce na to zaniżenie wpływa kilka czynników:
Niezawodną praktyką projektową jest stosowanie współczynnika 1,25 × do nominalnej masy formy przy określaniu pojemności szuflady i traktowanie go jako minimalnego dopuszczalnego obciążenia roboczego, a nie maksymalnego. Nasze ciężkie magazynowanie szufladowe stojaki na formy są oceniane i testowane przy deklarowanym obciążeniu roboczym przy zastosowaniu pełnych współczynników bezpieczeństwa – uwzględniając rzeczywiste warunki obciążenia, których zwykle nie uwzględniają wartości nominalnej masy formy.
Konfiguracja powierzchni szuflady stojaka na formy jest rzadko omawiana w rozmowach zakupowych, ale ma bezpośredni wpływ na stan formy podczas przechowywania, łatwość obsługi oraz czas wymagany na wyjęcie i przygotowanie formy. Płaska płyta stalowa — najczęstsza powierzchnia szuflad — jest prosta w wykonaniu i ogólnie nadaje się do użytku, ale nie jest optymalną powierzchnią dla każdego rodzaju formy i czasu przechowywania.
Płaska płyta o pełnym pokryciu zapewnia maksymalną powierzchnię styku i nadaje się do form z płaskimi, obrobionymi powierzchniami bazowymi. Kluczową kwestią w specyfikacji jest tolerancja płaskości powierzchni: płyta szuflady uginająca się o więcej niż 3–5 mm pod pełnym obciążeniem tworzy nierówne warunki podparcia, które mogą powodować naprężenia w płytach podstawy formy nieprzeznaczonych do obciążenia trzypunktowego. Żebra powinny być zorientowane tak, aby zminimalizować ugięcie w połowie rozpiętości pod obrysem formy, co wymaga znajomości położenia środka masy formy względem szuflady, a nie tylko jej całkowitego ciężaru.
Powierzchnie listew stalowych lub kratek umożliwiają spływ chłodziwa, płynu tnącego i pozostałości po formowaniu przez szufladę, zamiast gromadzić się na powierzchni platformy. Jest to szczególnie cenne w obiektach, w których pleśnie trafiają do magazynu bez pełnego oczyszczenia. Kompromis konstrukcyjny polega na tym, że skoncentrowane obciążenia z form o małych rozmiarach spoczywają na poszczególnych prętach, a nie rozkładają się na płycie, zwiększając lokalne naprężenia w punktach styku i potencjalnie zaznaczając miękkie powierzchnie formy, jeśli podziałka prętów jest zbyt gruba.
W przypadku obiektów przechowujących wysokiej jakości formy precyzyjne o małych wymaganiach wymiarowych, szuflady można wyposażyć w obrobione maszynowo bloki ustalające lub regulowane bloki typu V, które rejestrują formę w określonej orientacji. Zapobiega to przesuwaniu się formy podczas wysuwania szuflady – co stanowi realne ryzyko w przypadku ciężkich form na gładkich płaskich płytach – i zapewnia, że sprzęt podnoszący może konsekwentnie zaczepiać punkty podnoszenia formy bez zmiany położenia. Dodatkowe koszty produkcji elementów lokalizacyjnych zwracają się zwykle w ciągu pierwszego roku dzięki skróceniu czasu obsługi i wyeliminowaniu konieczności ponownej kontroli po przemieszczeniu związanym z przechowywaniem.
Całkowicie wysunięta szuflada mieszcząca formę o masie 3000 kg stanowi jedno z najwyższych miejscowych wymagań dotyczących obciążenia w każdym systemie przechowywania w magazynie. Moment wspornikowy generowany przez pełne wysunięcie – iloczyn ciężaru formy i odległości wysunięcia od przedniej powierzchni regału – musi zostać w całości przeniesiony przez system prowadnic szuflady i przeniesiony z powrotem na ramę regału poprzez konstrukcję mocowania prowadnicy. Jeśli ta droga obciążenia zostanie przerwana przez awarię prowadnicy, ścięcie śruby mocującej lub pęknięcie spoiny, konsekwencją jest nagłe i niekontrolowane opadnięcie pełnego ciężaru szuflady.
Systemy szaf zaprojektowane bez redundancji strukturalnej opierają się na integralności pojedynczej ścieżki obciążenia poprzez mechanizm wysuwający. Dodanie redundancji oznacza wbudowanie drugorzędnych elementów wsparcia, które włączają się tylko w przypadku awarii, zapobiegając katastrofalnemu spadkowi, nie będąc aktywnymi w normalnych warunkach pracy. Najbardziej praktyczne środki redundancji stosowane w konstrukcjach stojaków na formy z szufladami o dużej wytrzymałości obejmują:
Określenie funkcji nadmiarowości zwiększa koszty — zwykle o 12–18% kosztu mechanizmu szuflady — ale jest to odpowiednia podstawa porównania, a nie całkowity koszt szafy. Biorąc pod uwagę odpowiedzialność i zakłócenia operacyjne wynikające z upuszczenia formy z użyciem narzędzi wartych setki tysięcy juanów, inwestycję inżynieryjną można łatwo uzasadnić.
Skuteczność identyfikacji i wyszukiwania pleśni to powtarzające się wąskie gardło operacyjne w obiektach przechowujących ponad 30–50 form, nawet jeśli fizyczny system przechowywania jest dobrze zaprojektowany. Nieodłączna zaleta szufladowego stojaka na formy — fakt, że każda forma zajmuje własną, dedykowaną szufladę, którą można indywidualnie wyjąć i sprawdzić — zostanie w pełni wykorzystana dopiero wtedy, gdy system identyfikacji umożliwi zlokalizowanie właściwej szuflady bez konieczności otwierania wielu szuflad po kolei.
Fizyczne oznakowanie stanowi podstawę: uchwyt na etykiety zamontowany z przodu każdej szuflady, widoczny po zbliżeniu się do ściany regału od strony przejścia. Praktycznym wymogiem jest to, że etykiety muszą pozostać czytelne w środowisku formowni — mgła olejowa, wilgoć i okazjonalne uderzenia powodują, że etykiety papierowe w plastikowych uchwytach stają się niewiarygodne po sześciu do dwunastu miesiącach. Grawerowane przywieszki ze stali nierdzewnej lub tabliczki z anodyzowanego aluminium z laserowo zaznaczoną zawartością są odpowiednią specyfikacją dla środowisk regularnie narażonych na działanie chłodziwa lub środka antyadhezyjnego.
Integracja RFID na poziomie szuflady jest coraz częściej stosowana w zakładach zarządzających formami o krótkich cyklach produkcyjnych i częstych zmianach. Znacznik RFID osadzony w przedniej powierzchni szuflady lub przymocowany do niej jest odczytywany przez stałą antenę umieszczoną na przodzie regału lub przez czytnik ręczny, łączący fizyczną lokalizację szuflady z bazą danych zarządzania formami bez konieczności ręcznego skanowania. Kluczowym wymogiem integracji jest to, że położenie znacznika RFID musi pozostać spójne we wszystkich szufladach systemu — odchylenie o więcej niż 20–30 mm od środka strefy odczytu anteny zmniejsza niezawodność odczytu w środowiskach o dużej zawartości metali, gdzie odbicie sygnału jest już wyzwaniem. Dzięki naszym wewnętrznym możliwościom badawczo-rozwojowym i dostosowywalnej produkcji szuflad jesteśmy w stanie zaprojektować fronty szuflad zgodne ze standardem RFID ze standardowymi kieszeniami na zawieszki jako opcję zintegrowaną fabrycznie, a nie modernizację w terenie.
Systemy kodów kreskowych i QR zajmują złoty środek — niższy koszt infrastruktury niż RFID i trwalszy niż etykiety papierowe, gdy są drukowane na poliestrowym nośniku z metalowym podłożem i atramentem odpornym na promieniowanie UV. Ręczny skaner połączony z tabletem lub mobilnym terminalem WMS umożliwia potwierdzenie lokalizacji przed wysunięciem szuflady, zmniejszając ryzyko wybrania niewłaściwej formy w obiekcie, w którym przechowywanych jest wiele podobnie wyglądających zestawów narzędzi.
Systemy regałów na formy z szufladami, szczególnie te skonfigurowane do obsługi wielu poziomów ciężkich form, generują koncentrację obciążenia podłogi, która często przekracza to, co mogą wytrzymać standardowe płyty podłogowe magazynu bez interwencji inżyniera. Dwupoziomowy regał na formy mieszczący 3000 kg form w każdej z sześciu szuflad na wnękę przenosi potencjalne całkowite obciążenie pola wynoszące 36 000 kg – nie wliczając ciężaru konstrukcji regału – rozłożone na czterech powierzchniach płyty podstawowej. Nacisk na podłogę pod każdą płytą fundamentową może przekroczyć 80–100 ton na metr kwadratowy, jeśli płyty podstawy są małe, a płyta betonowa jest cienka.
Pierwszym krokiem w każdym procesie planowania instalacji stojaka na formy jest uzyskanie od inżyniera budowlanego certyfikatu obciążenia podłogi dla obszaru instalacji, a nie ogólnej specyfikacji nośności podłogi budynku, która zazwyczaj jest nominalnym równomiernie rozłożonym obciążeniem, które nie odzwierciedla zachowania obciążenia punktowego. Obciążenia punktowe pod płytami podstawowymi regałów zachowują się inaczej niż obciążenia rozproszone pod względem naprężeń ścinających w płycie, a starsze podłogi magazynów zaprojektowane na 5 ton na metr kwadratowy rozłożonego obciążenia mogą być podatne na uszkodzenia przebijające pod skoncentrowanym obciążeniem płyty podstawowej wynoszącym 20 ton, nawet jeśli całkowity ciężar mieści się w rozłożonej nośności.
Tam, gdzie pojemność podłogi jest marginalna, praktyczne rozwiązania obejmują:
Korozja powierzchni form podczas przechowywania jest jedną z najbardziej kosztownych i możliwych do uniknięcia form uszkodzeń narzędzi w zakładach produkcyjnych, jednak często przypisuje się ją wyłącznie nieodpowiedniemu zastosowaniu inhibitora korozji, a nie bada się ją jako problem związany ze środowiskiem przechowywania. Konstrukcja stojaka na formy typu szufladowego wpływa na mikrośrodowisko wokół przechowywanych form w sposób, który przyspiesza lub opóźnia utlenianie powierzchni, niezależnie od tego, jaki związek inhibitora rdzy zostanie nałożony na powierzchnię formy przed przechowywaniem.
Kondensacja jest głównym czynnikiem powodującym korozję w większości środowisk przechowywania form. Formy o dużej masie termicznej – szczególnie duże narzędzia odlewnicze przechowywane po gorących cyklach produkcyjnych – schładzają się powoli i przechodzą przez punkt rosy otaczającego powietrza w miarę spadku temperatury ich powierzchni. Jeśli powietrze otaczające formę w zamkniętej lub półzamkniętej szufladzie ma ograniczoną cyrkulację, wilgoć skrapla się na powierzchni formy i pozostaje w kontakcie przez dłuższy czas. Konstrukcje regałów z zamkniętymi obudowami szuflad — solidne panele boczne i pokrywy górne — tworzą zastałe kieszenie powietrzne, które pogarszają ten efekt w porównaniu do regałów z otwartą ramą, które umożliwiają cyrkulację powietrza z otoczenia wokół przechowywanych form.
Praktyczne cechy konstrukcyjne, które zmniejszają ryzyko korozji w przypadku przechowywania form w formie szufladowej, obejmują:
Konstrukcja regału nie jest w stanie zrekompensować nieodpowiedniego przygotowania powierzchni przed składowaniem. Owinięcie folią z inhibitorem korozji w fazie pary (VCI), olej zapobiegający rdzy nałożony na wszystkie niemalowane powierzchnie i uszczelniona ochrona linii podziału pozostają główną obroną przed korozją pleśniową podczas przechowywania. Rolą regału jest stworzenie warunków, w których te zabiegi mogą działać skutecznie, co oznacza minimalizację kondensacji, zanieczyszczenia i czasu kontaktu z gromadzącą się wilgocią, zamiast po prostu zapewniać suchą podłogę, na której może usiąść pleśń.
Skok wysunięcia szuflady to parametr specyfikacji, który często jest ustawiany na okrągłą liczbę – 600 mm, 800 mm lub pełne wysunięcie – bez systematycznej analizy rzeczywistej odległości przesuwu wymaganej do bezpiecznego podnoszenia i przenoszenia form w konkretnym zakładzie. Niedookreślona odległość do przebycia jest częstym źródłem trudności w obsłudze i ryzyka obrażeń; zbyt określona odległość przesuwu zwiększa moment wspornikowy układu prowadzącego i może przekroczyć nośność konstrukcyjną regału dla danego ciężaru formy.
Minimalna wymagana odległość przesuwu szuflady zależy od geometrii formy, rodzaju użytego sprzętu podnoszącego i wolnej przestrzeni dostępnej przed regałem. Podstawowe obliczenia obejmują trzy zmienne:
Systematyczne podejście polega na przygotowaniu w skali skali rysunku całkowicie wysuniętej szuflady z umieszczoną formą, nałożeniu geometrii podejścia haka dźwigu i granicy korytarza oraz sprawdzenie, czy prześwity do podnoszenia i wymagania dotyczące wyjścia z korytarza są spełnione przy wybranej odległości przesuwu. To ćwiczenie rysowania zajmuje mniej niż godzinę i eliminuje najczęstszą skargę poinstalacyjną dotyczącą stojaków na formy typu szufladowego — polegającą na tym, że szuflada nie wysuwa się wystarczająco daleko, aby zapewnić bezpieczne połączenie dźwigu z oprzyrządowaniem.
Nasz profesjonalny zespół
Jest gotowy Cię wspierać.


 Producenci regałów magazynowych